Ще причини ли заводът за производство на WPC замърсяване на околната среда?
Доклад за екологична оценка на завода за производство на WPC
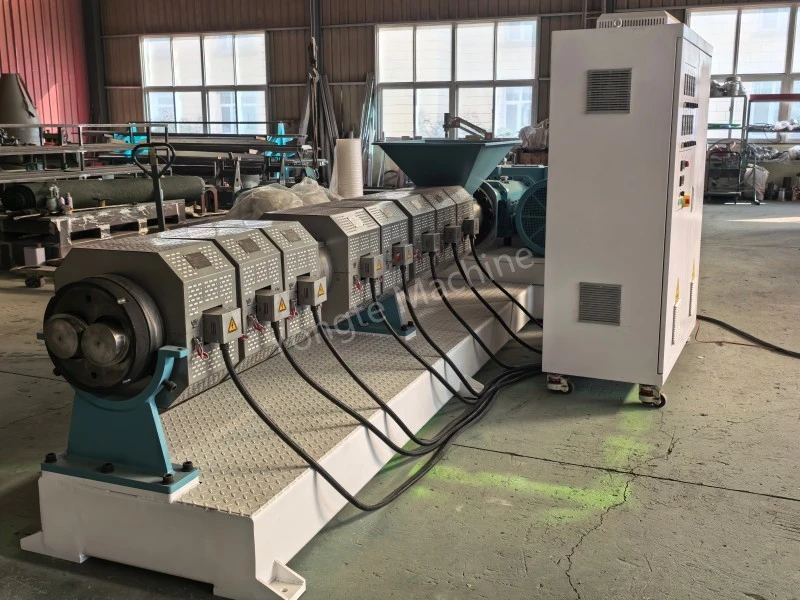
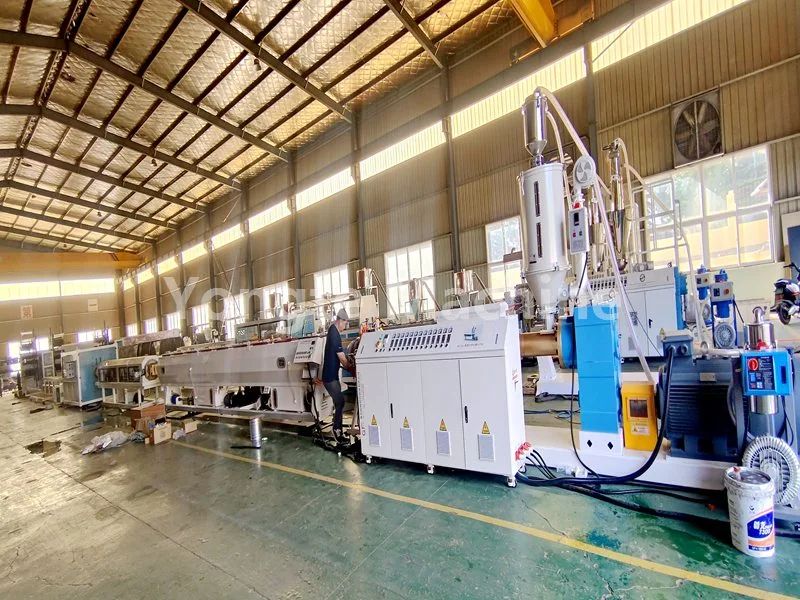
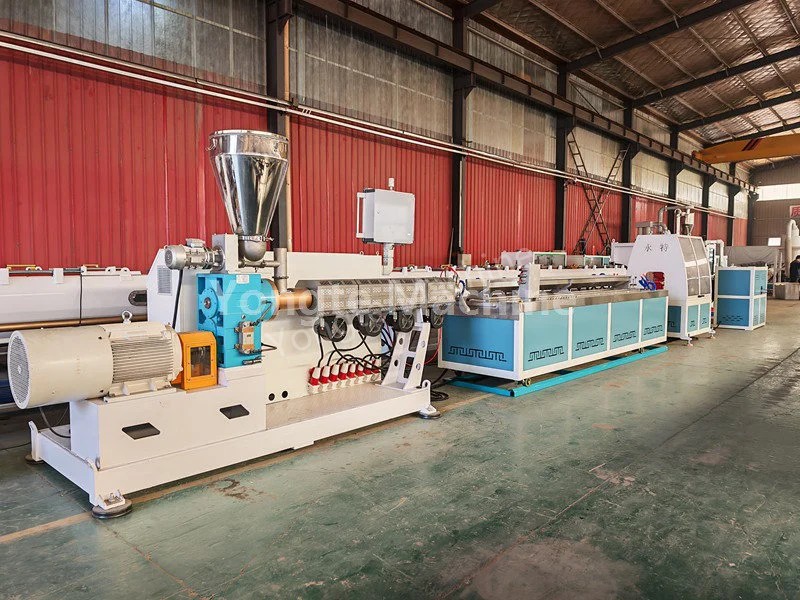
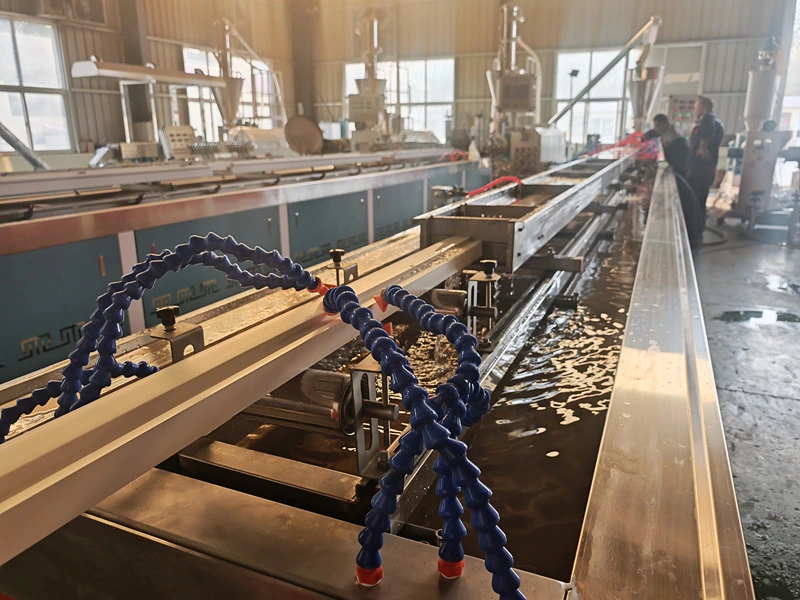
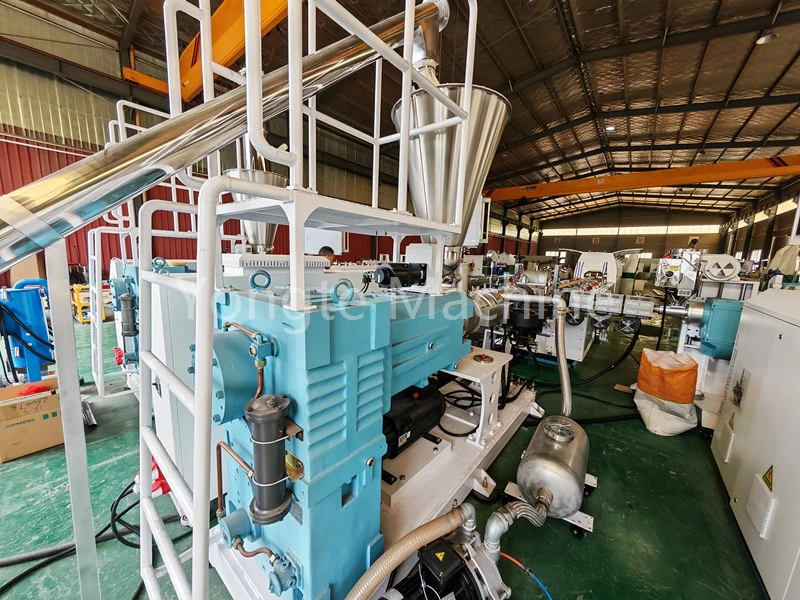
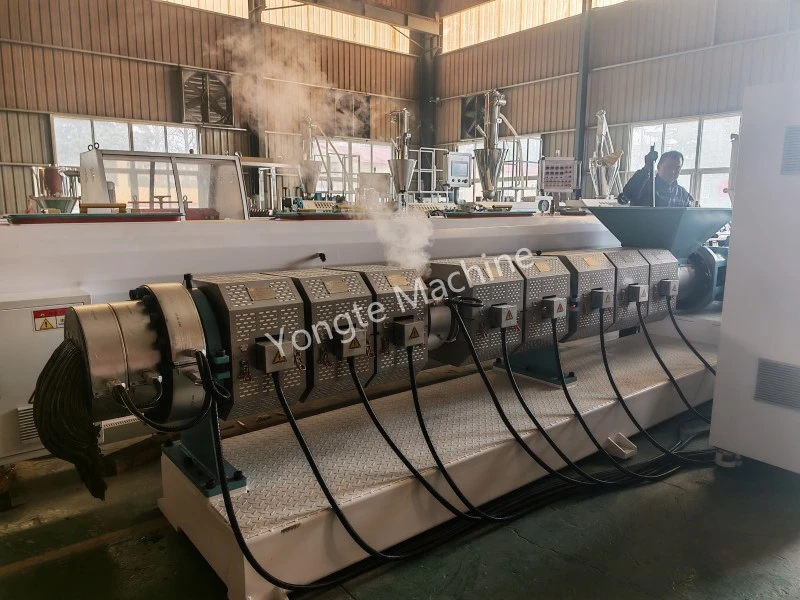
Производственият завод Yongte WPC (линия за производство на композитни дървени пластмаси) е специализиран пълен комплект производствено оборудване, предназначено за преработка на отпадъчни пластмаси и отпадъчни дървесни влакна в продукти от дърво и пластмаса. Може да бъде пригоден да отговаря на производствените изисквания на дървено-пластмасови продукти в различни производствени мощности и продуктови спецификации, обхващайки целия работен процес на обработка – от предварителна обработка на отпадъчна пластмаса и отпадъчна дървесина, до смесване и гранулиране на материали, формоване чрез екструдиране и полиране след обработка – като по този начин позволява на производствените предприятия да постигнат повторно използване на отпадъчна пластмаса, базирано на ресурси. Този проект създава ли риск от замърсяване на околната среда? Този въпрос изисква подробен анализ въз основа на етапите на производство и емисии на проекта, както и съответните мерки за предотвратяване и контрол на замърсяването. От гледна точка на производствения процес, всеки етап - включително предварителна обработка на суровината, гранулиране и формоване чрез екструдиране - може да генерира отпадъчни газове, отпадъчни води, шум и твърди отпадъци в различна степен. Ако разработчикът на проекта инсталира подходящи съоръжения за контрол на замърсяването и прилага стандартизирани оперативни практики за управление, всички видове замърсители могат да бъдат изхвърлени в съответствие с регулаторните стандарти и няма да има значително неблагоприятно въздействие върху околната среда. Обратно, ако не се прилагат ефективни мерки за предотвратяване на замърсяването, което води до неорганизирани емисии на различни етапи, проектът може да причини определени степени на замърсяване на атмосферната, водната и акустичната среда.
1. Преглед на проекта и продуктово решение
1.1 Видове продукти и сценарии за приложение
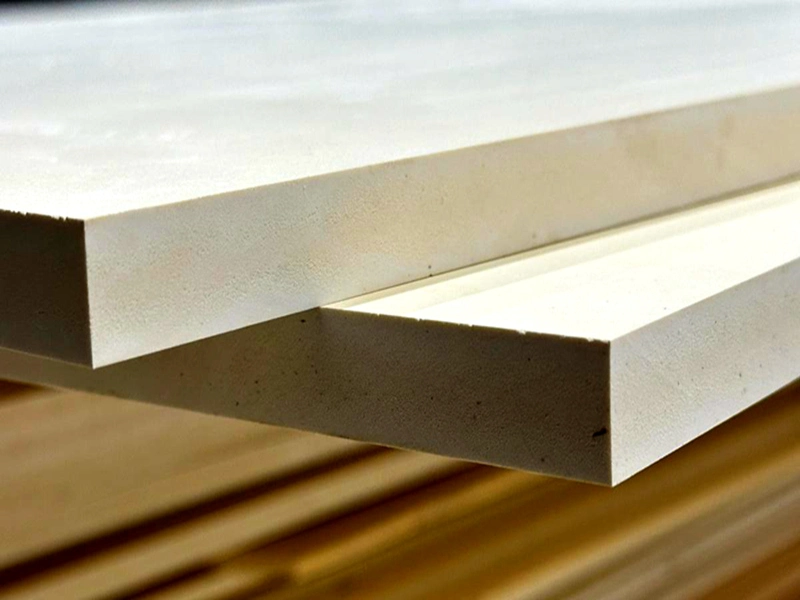
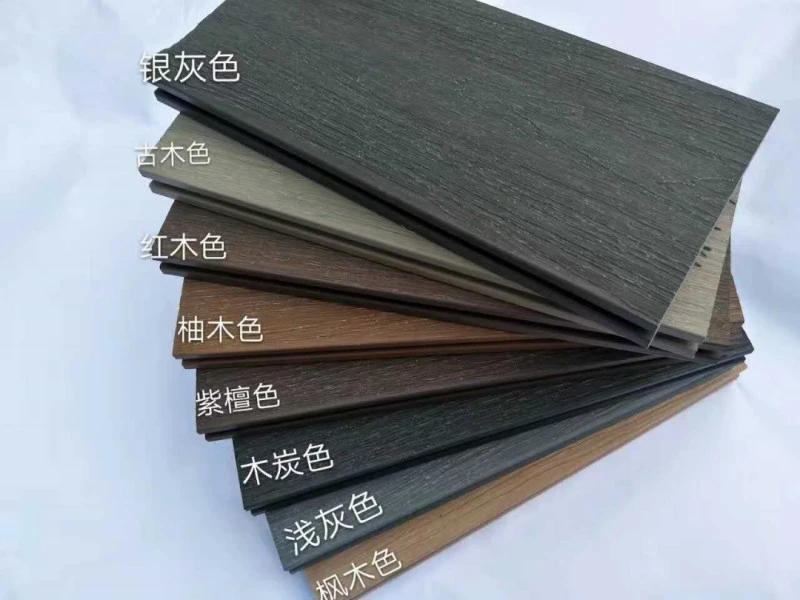
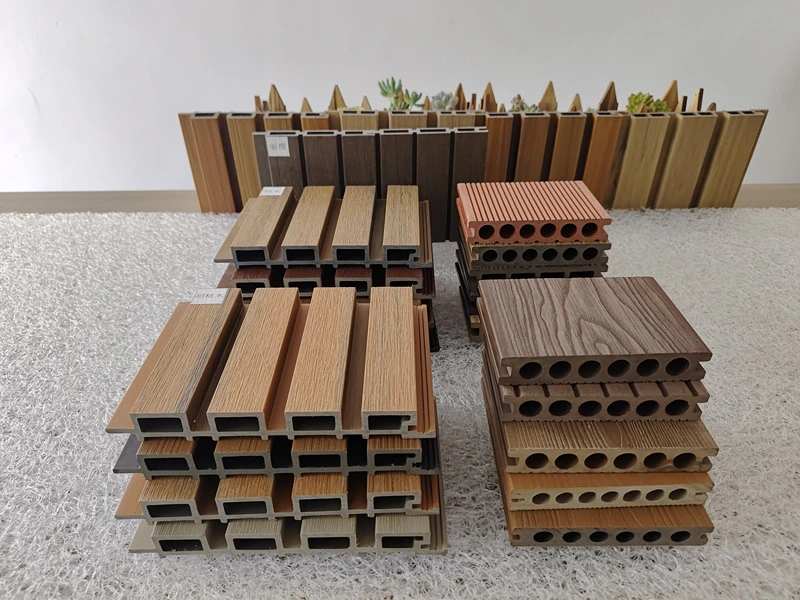
Този проект включва производството на пластмасови композитни полиетилен-дървесни продукти (PE-WPC), включващи предимно набор от продуктови серии като външни подови настилки, ландшафтни парапети, профили за пътеки, вътрешни стенни панели и опаковъчни палети. Тези продукти използват полиетилен с висока плътност (HDPE) като матрица, селскостопански и горски растителни влакна като матрица за пълнене и включват щадящи околната среда функционални добавки за модификация. Класифицирани като продукти от зелени строителни материали, които се възползват от цялостното използване на ресурсите, те се прилагат широко в озеленяване, общински инженерни проекти, жилищна интериорна декорация и логистично опаковане.
Проектът използва зрели производствени технологии с контролируеми нива на замърсяване; неговият производствен процес не включва химични реакции, състоящ се единствено от физическо смесване, екструдиране чрез топене и формоване, което го класифицира като проект за леко промишлено производство в категорията на физическото формоване.
1.2 Състав на суровините и пропорциониране
Суровините за този продукт се състоят от три компонента: HDPE (необработен + рециклиран), растителни влакна и екологично чисти функционални добавки. Всички суровини и спомагателни материали не съдържат токсични или опасни вещества, включително формалдехид, азбест, тежки метали и устойчиви органични замърсители. Съставът и пропорцията (по маса) на тези суровини и спомагателни материали са както следва:
|
Компонент |
MixingRatioRange |
обясни |
|
HDPE (необработени + рециклирани PE пелети) |
40% ~ 60% |
суровината се състои от отпадъчен HDPE (напр. пластмасови варели, палети), който е претърпял почистване и отстраняване на примеси; медицински отпадъци от пластмаса и опасни пластмасови отпадъци са забранени. |
|
Дървесен прах / бамбуков прах / прах от оризови люспи |
30% ~ 50% |
40-80 меша, сушени, съдържание на влага ≤ 3%, странични продукти от земеделието и горите |
|
Добавки |
2%~8% |
Свързващ агент, PE восък, стеаринова киселина, антиоксидант, UV стабилизатор, оцветител, агент против мухъл; без тежки метали, азбест и формалдехид |
1.3 Изисквания за контрол на рециклирани материали
Рециклираните HDPE пелети, използвани в този проект, се доставят изключително от лицензирани предприятия, специализирани в рециклирани материали. Преди приемането на материала се прилага строг протокол за контрол: проверка на квалификацията на доставчика и протоколите от изпитване на партиди, последвано от магнитна сепарация за отстраняване на желязото, пресяване за елиминиране на примеси и вторично измиване - гарантиращо пълно отстраняване на пясък, метални примеси и остатъчни замърсители. Предприятието поддържа изчерпателни записи, обхващащи доставката, складирането, използването и проследимостта на рециклирани материали и съхранява доклади от изпитвания за всяка партида суровини. Този протокол предотвратява използването на несъответстващи пластмасови отпадъци в производството, като по този начин намалява риска от въвеждане на замърсители при източника.
2. Анализ на протичането на производствения процес и етапите, генериращи замърсяване
2.1 Пълен поток на производствения процес
Предварителна обработка на суровините → Смесване → Високоскоростно термично смесване → Пелетизиране на композитни дървесни пластмаси → Екструдиране, топене и пластифициране → Оформяне на матрици → Вакуумно циклично охлаждане → Теглене и изправяне → Рязане с фиксирана дължина → Шлайфане и полиране → Проверка на готовия продукт → Складиране на готовия продукт
Допълнителна забележка: Всички отпадъци от рязане по проекта и несъответстващи крайни продукти се раздробяват напълно от оборудването за раздробяване и след това се рециклират в процеса на групиране. В завода 100% от тези материали се използват циклично повторно, без отпадъчни материали да се изхвърлят навън, което води до изключително висока степен на използване на ресурсите.
2.2 Описание на процеса и анализ на замърсяването за всеки етап
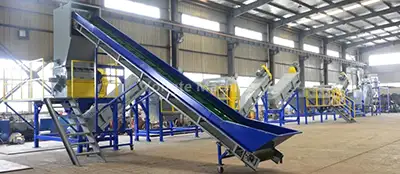
2.2.1 Процес на предварителна обработка на суровината
Отпадъчната дървесина се натрошава и смила на прах от влакна;
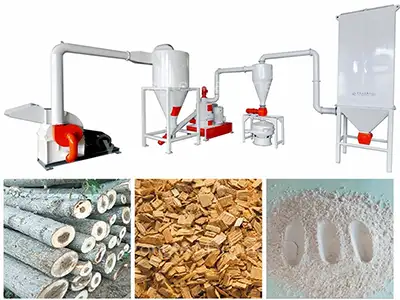
всички рециклирани HDPE пелети се доставят от лицензирани предприятия, притежаващи подходящи квалификации за работа с възобновяеми ресурси. Замърсителите, генерирани по време на процеса, включват прах от дървесен прах (дифузен/контролиран), шум от работата на оборудването и малко количество примеси от твърди отпадъци от пресяването.
2.2.2 Подготовка на съставките и процес на смесване
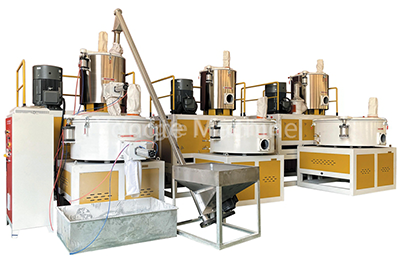
Прецизно пропорциониране на суровините според формулировката, последвано от операции по захранване и смесване; високоскоростното термично смесване използва нагряване със самотриене, за да насърчи равномерното смесване на добавките със суровините. Замърсителите, генерирани по време на този процес, включват: следи от прах по време на захранване, следи от неметанови общи въглеводороди по време на смесване и шум от оборудването.
2.2.3 Гранулиране на композит дърво-пластмаса
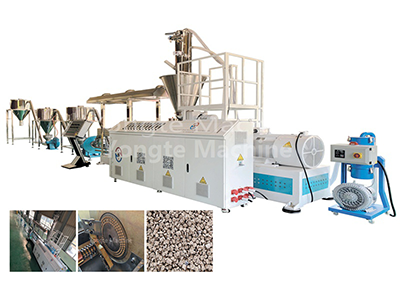
Предварително обработената и равномерно смесена дървесно-пластмасова смес се подава в двушнеков гранулатор, където преминава серия от производствени етапи – нагряване, топене, смесване, екструзия, въздушно охлаждане и раздробяване – за получаване на равномерно диспергирани специализирани дървесно-пластмасови пелети, като по този начин осигурява квалифицирана суровина за последващия етап на формоване чрез екструзия. При този процес температурата се контролира под температурата на разлагане на полиетилена; случва се само физическо топене и пластификация, без да протичат химични реакции. Основните източници на емисии в този етап са: следи от прах от подаване на материал, следи от неметанови въглеводороди, генерирани по време на фазата на нагряване и топене на гранулатора, и механичен шум от работата на оборудването. Целият процес се провежда при условия на затворена система, като само малки количества водна пара излизат от захранващите и изпускателните отвори; монтирана е специална система за събиране на газ за улавяне и обработка на тези излизащи водни пари.
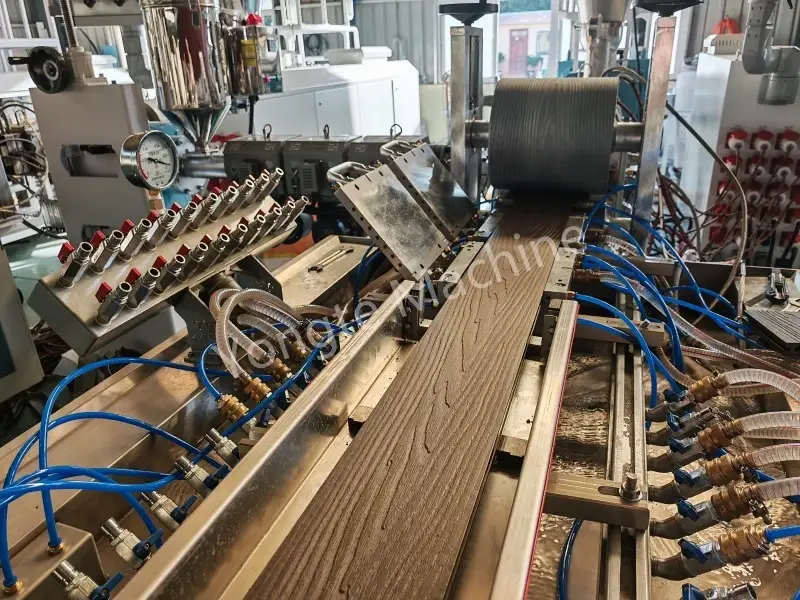
2.2.4 Процес на формоване чрез екструдиране
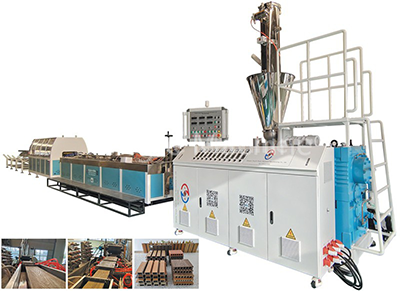
Материалът на сместа се подава в екструдера, където претърпява нискотемпературно топене и пластификация (при 160–190°C), без да се подлага на реакции на пиролиза. След това се екструдира през специално проектирана матрица, охлажда се и се оформя чрез система за циркулация на вода и впоследствие се подлага на изтегляне и рязане, за да се произведат профилни заготовки, които отговарят на определените композитни изисквания. Получените отпадъчни стърготини от рязане се събират от затворена вакуумна система и могат директно да се рециклират за производство на изделия от дърво и пластмаса. Температурата в този процес се контролира под температурата на разлагане на полиетилена; по този начин се случва само физическо топене и пластификация, без да протичат химични реакции. Следователно, единствените източници на емисии са: следи от неметанови общи въглеводороди, генерирани от термичното освобождаване на добавки по време на етапа на екструзионно топене; незначително изхвърляне на отпадъчни води от циркулационната охладителна система, ограничено само до незначителни загуби от изпарение; и механичен шум, генериран от работата на оборудването.
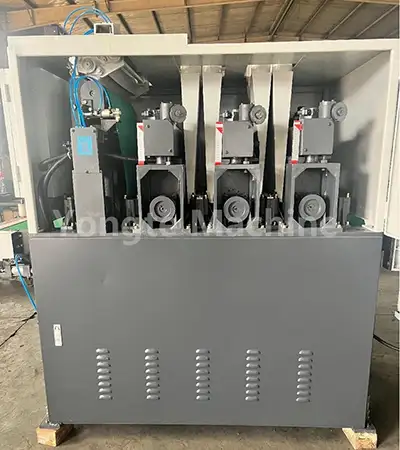
2.2.5 Процес на полиране
Повърхностите на формованите профили са шлайфани и полирани за усъвършенстване на външния вид на продукта; получените стърготини от шлайфане се събират от запечатана прахосмукачка и могат директно да се рециклират за производство на композити дърво-пластмаса. Замърсителите, генерирани по време на този процес, включват: малко количество прах от композитен материал дърво-пластмаса, шум от оборудването и остатъци от обработката (всички те са напълно рециклирани и използвани повторно).
2.2.6 Проверка на процеса на опаковане
Извършват се проверки на външния вид, размерите и експлоатационните характеристики на готовите продукти; продуктите, отговарящи на изискванията, се опаковат и съхраняват, докато продуктите, които не отговарят на изискванията, се смачкват равномерно за повторна употреба. Този процес практически не генерира замърсители.
3. Обобщение на цялостния процес на генериране на замърсяване
3.1 Замърсители от отработените газове
G1: Прахови частици (прах), генерирани по време на подготовката на материала, предварителната обработка на суровината и процесите на смилане;
G2: Общи неметанови въглеводороди (ЛОС), генерирани в процеса на формоване чрез екструдиране;
G3: Следи от водна пара и следи от органични отпадъчни газове по време на етапа на обработка на композита дърво-пластмаса.
3.2 Замърсители на отпадъчни води
W1: Вакуумна рециркулираща охлаждаща вода за екструзионно оформяне (главно поради загуба от изпарение; само малка част периодично се подменя и изпуска);
W2: Отпадъчни води от почистване на пода на цех;
W3: Битови отпадъчни води от служители. Промишлените отпадъчни води не съдържат тежки метали или високи концентрации на органични замърсители, а качеството на водата е просто.
3.3 Шумови замърсители
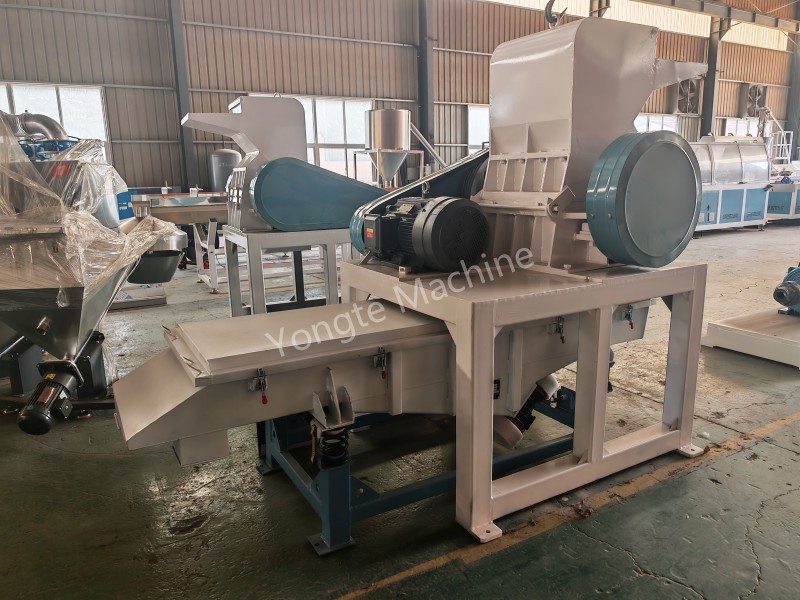
Състои се основно от механичен шум, генериран от работата на оборудване като мелници за прах от дървесина, високоскоростни миксери, композитни гранулатори, екструдери, машини за рязане, шлифовъчни машини, трошачки, вентилатори и водни помпи.
3.4 твърди отпадъци
Общи твърди отпадъци: примеси от пресяване на суровини, торби за събиране на прах;
Опасни твърди отпадъци: използвано двигателно масло, генерирано от поддръжката на оборудването, и използван активен въглен от обработката на отпадъчни газове;
Битови отпадъци: ежедневни битови отпадъци, генерирани от служителите;
Всички производствени отпадъци и несъответстващи продукти се рециклират напълно в завода и никакви твърди промишлени отпадъци не се изхвърлят навън.
4. Материален баланс и отчитане на замърсителите
4.1 Ключови точки на материалния баланс
Целият производствен процес на този проект се състои единствено от физическа обработка, която не води до материални загуби или отпадъци. Вложените суровини са равни на крайния продукт плюс незначителна загуба на отпадъчни газове, плюс загуба на примеси от твърди отпадъци; всички остатъци са 100% рециклирани, като се постига всеобхватна степен на използване на материала от ≥99% и се демонстрира високо ниво на чисто производство.
4.2 Характеристики на генерирането и емисиите на замърсители
1、Отпадъчни газове: Източниците на емисии на прах са силно концентрирани; те могат да бъдат ефективно третирани чрез затворено събиране, комбинирано с филтриране в торба. ЛОС се произвеждат в ниски концентрации, без неприятна миризма или токсични/опасни емисии; след обработка чрез адсорбция с активен въглен или каталитично окисляване, те могат да бъдат стабилно изхвърлени в съответствие с регулаторните стандарти.
2、Отпадъчни води: Производствените отпадъчни води имат малък дебит, прост състав и висока степен на рециклиране; няма непрекъснато заустване на отпадъчни води. Битовите отпадни води се пречистват предварително, преди да се свържат към градската канализационна мрежа.
3、Шум: източниците на шум са концентрирани в цеха; след прилагането на шумоизолация на сградата, намаляване на вибрациите на оборудването и намаляване на разстоянието, нивата на шум на границата на завода отговарят на стандартите за емисии.
4、Твърди отпадъци: Всички твърди отпадъци се сортират и събират и изхвърлят в съответствие с регулаторните стандарти; опасните отпадъци подлежат на цялостно водене на записи и се обезвреждат от оторизирани лицензирани субекти, като се гарантира, че няма риск от неразрешено изхвърляне или неправилно изхвърляне на твърди отпадъци.
5. Изводи и препоръки
5.1 Заключения от оценката на въздействието върху околната среда
Този проект е в съответствие с националните индустриални политики; изборът на място е в съответствие с регионалното планиране; при прилагане на различните мерки за предотвратяване и контрол на замърсяването, предложени в този доклад, емисиите на всички видове замърсители ще отговарят постоянно на приложимите стандарти; рисковете за околната среда остават контролируеми; и от гледна точка на опазване на околната среда проектът е осъществим.
5.2 Препоръки
1. Доставянето на рециклирани PE суровини е строго контролирано; докладите за изпитване на суровините се поддържат непрекъснато и използването на несъответстващи на изискванията отпадъчни пластмаси в завода е строго забранено.
2. Подобрете херметичното уплътнение на цеховете за екструдиране и смесване, за да осигурите ефективно събиране на отработените газове и редовно подменяйте активния въглен.
3. Провеждане на редовен мониторинг на околната среда и поддържане на актуални записи за опазване на околната среда;
4. Екологичните твърдения на продукта и екологичните декларации трябва да съответстват на докладите от тестове на трети страни; фалшивите твърдения за околната среда са строго забранени.
Свързани новини
- Предимства на гумените напоителни тръби за напояване спрямо традиционните напоителни тръби
- Може ли Yongte да предостави услуга за проект до ключ за WPC завод за настилки?
- 200x50 мм рециклирана твърда пластмасова машина за дървен материал е тествана успешно
- Машината за производство на колони Yongte WPC с коекструзия е успешно тествана
- Как отпадъците от пластмасово фолио могат да се използват за производство на продукти от дърво-пластмаса (WPC)?
- Настройка на температурата на машината за екструдиране на WPC
Оставете ми съобщение