Фланцево съединение за винт и скоростна кутия на коничен двушнеков екструдер
Конусен двушнеков екструдер: Плюсове и минуси на схемата за фланцово свързване на скоростната кутия с винт към редуктор
Коничните двушнекови екструдери (Conical Twin) обикновено имат два често срещани типа конфигурации на задвижващия край:
① Твърда директна връзка (завинтен фланец → фланец на изходящия вал; закрепване с болтове; без съединител);
② Изходен вал на редуктора → еластичен/барабанен зъбен съединител → винтов прът.
Коничните двушнекови екструдери на Yongte обикновено използват метод на еластична връзка; въпреки това, в отговор на специфично изискване на клиента, инженерите на Yongte специално са проектирали и произвели партида от конични двушнекови екструдери, включващи твърда директна връзка на базата на фланец – тези единици се използват предимно за екструзионно производство на PVC профили за прозорци. Действителните производствени операции показват, че по време на високоскоростни непрекъснати процеси на екструзия, задвижващата система работи със стабилна производителност и точността на аксиалното позициониране на винта отговаря на изискванията за толеранс на размерите за профилна екструзия; освен това външният вид и механичните свойства на екструдираните продукти напълно отговарят на производствените стандарти на клиента. В сравнение с подхода за свързване, базиран на съединителя, тази конфигурация на директно свързване намалява аксиалната дължина на задвижващия вал, спестявайки място в оформлението на работилницата на клиента, като същевременно елиминира допълнителните разходи за доставка и поддръжка, свързани с възлите на съединителите – което го прави идеално подходящ за производствените нужди на клиента, както е определено от тяхното специфично планиране на капацитета.
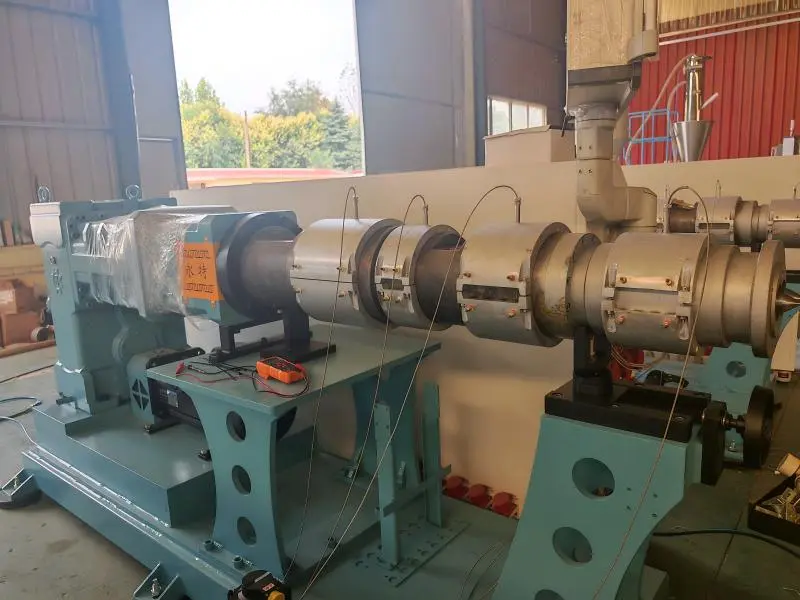
И така, какви са предимствата и недостатъците на метода на твърда директна връзка и в кои производствени сценарии е подходящ?
Предимства
1. Дизайнът е компактен с къси аксиални размери, елиминирайки дължината, необходима за независим съединител; следователно цялостното тяло на машината е по-късо, което намалява отпечатъка на оборудването. Като се има предвид ограниченото входно пространство на коничния двоен дизайн, скъсената аксиална дължина улеснява разположението на захранващата седалка и вакуумния изпускателен отвор.
2. Отличава се с висока устойчивост на усукване и минимален луфт на трансмисията. След като болтовете на фланеца са затегнати, връзката става твърда, като се гарантира, че предаването на въртящия момент се извършва без еластични буферни междини. Двата винта също показват превъзходна синхронизация, което прави този дизайн особено подходящ за приложения, включващи PVC прах - където хлабината на винта и прецизността на зацепване са критични - като по този начин се намалява рискът от триене на винта и флуктуации на срязване на материала.
3. Лесно подравняване по време на монтаж, висок капацитет на предаване на въртящ момент; позиционирането на ограничителя на фланеца осигурява висока прецизност на центриране; повърхността на фланеца може да издържи значителен въртящ момент, осигурявайки достатъчна носеща способност за приложения за обработка на PVC, включващи конично двойно натоварване и условия на висок въртящ момент. В сравнение с еластичните съединители, този дизайн елиминира риска от стареене и повреда на гумен блок.
4. Малко компоненти и ниски разходи за поддръжка – няма износващи се части като съединителни еластомери или зъбни втулки, така че уплътненията на съединителя не трябва да се сменят рутинно; системата за смазване изисква само поддръжка на редуктора, без допълнителни точки за смазване между тях.
5. Отлична устойчивост на усукване и фазова стабилност при ударни натоварвания: Когато са подложени на колебания в скоростта на подаване или преходни въздействия на натоварването, фазовата разлика между двата винта остава минимална, предотвратявайки смущения в зацепването на винтовете и правейки тази конфигурация идеална за непрекъснати, стабилни операции на екструдиране.
недостатък
1. Липса на способност за демпфиране на буфера, всички ударни натоварвания се предават директно; колебанията на натоварването и старт/стоп ударите се предават директно към лагерите и зъбните колела на редуктора. Ако винтът се задръсти или заклещи от материал, ударното натоварване действа директно върху изходящия вал на редуктора, което може лесно да повреди зъбните колела или изходящите лагери; следователно са необходими строги мерки за защита от претоварване.
Сравнение: Еластичният съединител може да поеме част от удара, като по този начин предпазва редуктора.
2.
3. Изключително строги изисквания за коаксиалност (центриране): В случай на твърда фланцова връзка, неадекватното почистване на интерфейса на съединението по време на монтажа, неравномерното натоварване на болта или слягането на основата може да причини отклонения на коаксиалността. Тези условия могат да генерират допълнителни огъващи моменти по време на работа, водещи до: умора на счупване на болтовете на фланеца, огъване на изходящия вал на редуктора или бързо износване на лагера в опашния край на винта.
4. Термичната деформация не може да бъде компенсирана: след нагряване на коничните двойни цилиндри винтът се удължава; въпреки това, фланците остават здраво заключени, предотвратявайки освобождаването на аксиално термично разширение.
· Последици: Краят на винта е подложен на значителна аксиална тяга, което води до скок на натоварването на опорния лагер, което води до прегряване на лагера и намален експлоатационен живот; в тежки случаи това може да избута винта към края на главата на машината, като по този начин промени хлабината на винта в цевта.
Това представлява най-критичната болезнена точка, свързана с директната връзка с помощта на коничен двоен винтов фланец; много модели машини са оборудвани с аксиален лагер, специално проектиран да абсорбира аксиалното термично разширение.
5. Сложен процес на разглобяване и сглобяване: При смяна на винтовете или почистване на цилиндъра, всички фланцови болтове трябва да бъдат отстранени и винтовете да са "твърдо свързани" към изходящия вал на редуктора; следователно, когато изваждате винтовете, трябва да се има предвид и позиционирането на края на редуктора, което прави процедурите по разглобяване и сглобяване отнемащи време. Освен това рамото на фланеца е податливо на повреда при удар; след като това рамо бъде повредено, прецизността на центриране ще бъде компрометирана, правейки оборудването неработещо.
6. Разпространение на повредата: Повреда на един компонент индиректно засяга друг компонент – заклещен винт → ударът се предава директно на редуктора; деформация на изходящия вал на редуктора → директно причинява отклонение на винта, което води до стържене на винта по цилиндъра, като по този начин усилва повредата чрез верижна реакция.
Резюме на случаите на използване и избора
✅ Подходящ за: PVC профили и PVC пелетиране; стабилни условия на работа; равномерно подаване на материал; надеждна системна интеграция; и конични двойни лагери, оборудвани със защита срещу претоварване и комплекти аксиални лагери с висока мощност.
❌ Не е подходящ за: условия, включващи често запушване на материала, чести старт-стоп операции или силно колебаещи се натоварвания; без надеждна защита за ограничаване на въртящия момент, честотата на повреда на редукторите с директно свързване на зъбни колела ще се увеличи значително.
Подходи за инженерно подобрение (обикновено прилагани от много производители на двойни конуси)
1. Повърхността на фланеца използва позициониращ шпонков канал, комбиниран с високоякостни болтове с шарнирни отвори, за да се осигури правилно центриране;
2. Изходящият вал на редуктора е снабден с аксиален лагер с голям капацитет, проектиран специално да издържа на силата на натиск, генерирана от аксиалното термично разширение на винтовия вал;
3. Добавете ограничител на въртящия момент (срязващ щифт/предпазител на въртящия момент) за незабавно прекъсване на въртящия момент по време на блокиране на материала, като по този начин предпазва редуктора;
Извършвайте редовни повторни проверки на плоскостта и коаксиалността на Flan-Means; затегнете болтовете на етапи по диагонал, като се уверите, че предварителното натоварване се контролира правилно.
Свързани новини
- Колко форми са необходими за един комплект каси за врати?
- Интегрирана система за подаване против образуване на мостове за екструдиране на рециклирана пластмаса
- Производствената линия за микропорести тръби от каучукова пяна Yongte е пусната успешно в експлоатация за индийски клиент
- Предимства на гумените напоителни тръби за напояване спрямо традиционните напоителни тръби
- Може ли Yongte да предостави услуга за проект до ключ за WPC завод за настилки?
- 200x50 мм рециклирана твърда пластмасова машина за дървен материал е тествана успешно
Оставете ми съобщение
Нови продукти




Препоръки за новини