Настройка на температурата на машината за екструдиране на WPC
Температурна крива на екструзия за PE дърво-пластмасов композит (HDPE + дървесен прах)
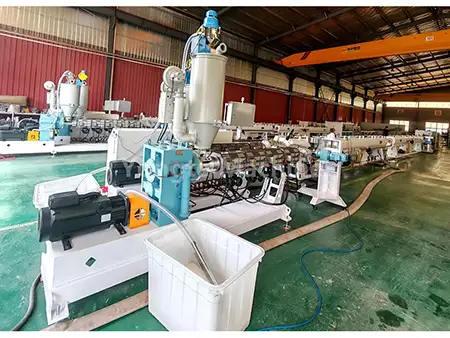
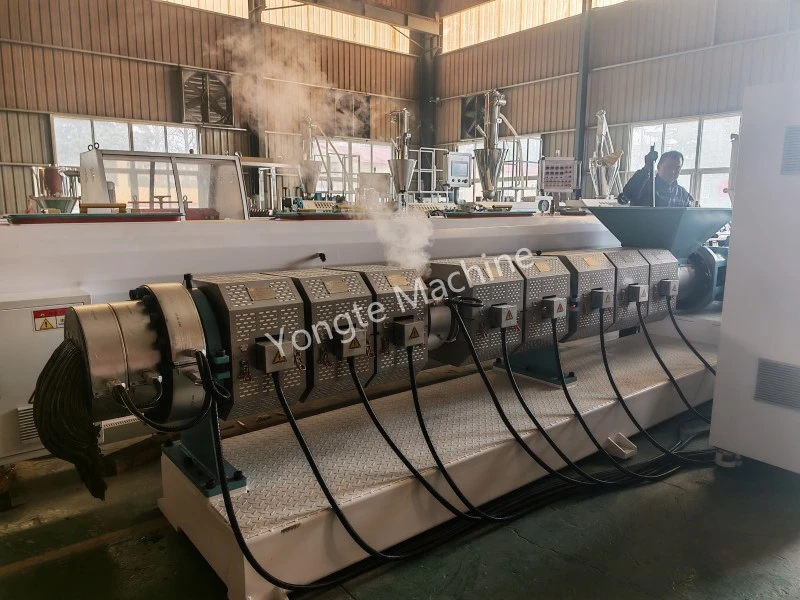
Приложими сценарии: производствени линии за полиетилен и дървесен прах композит (плоско двушнеково гранулиране → конусно двушнеково / едношнеково екструзионно формоване); за PE-дървесни пластмасови композити, основните проблеми са локализирано прегряване, съдържание на влага и карбонизация на дървесния прах; следователно максималната температура на материала за предпочитане не трябва да надвишава 185 °C. В двустепенния процес паралелният двушнеков етап на гранулиране осигурява цялостно смесване, пластифициране и образуване на еднородни гранули от HDPE и дървесен прах; последващото профилно формоване след това се извършва с помощта на коничен двушнеков или едношнеков екструдер. Този сегментиран подход на обработка позволява независим контрол на температурата във всеки етап, като по този начин намалява риска от локализирано прегряване. PE-дървесни пластмасови композити са силно чувствителни към условията на обработка; трябва да се обърне специално внимание на прекомерните локализирани температури в цевта или матрицата, остатъчната влага в суровините и карбонизацията на дървесния прах при високи температури. Такива проблеми могат да доведат до овъглени петна по повърхността на продукта, обезцветяване или дори влошаване на механичните свойства. Следователно при действителното производство температурата на материала трябва да бъде строго контролирана, като максималната температура за предпочитане не надвишава 185 °C.
I. PE-WPC Температурна крива на екструдиране (етап на пелетизиране + етап на формоване на профил)
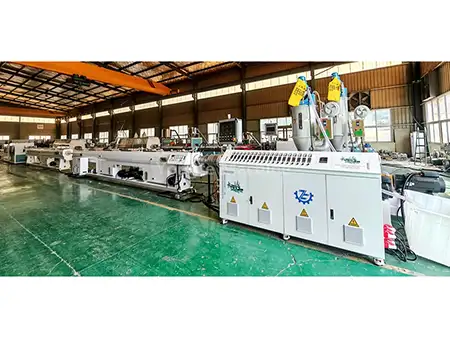
① Паралелно двойно гранулиране (PE дърво гранулиране, паралелно двойно в една и съща посока)
При действителното производство температурата трябва да бъде фино настроена въз основа на параметрите на суровината, като съдържание на дървесен прах, размер на мрежата и индекс на течливост на стопилката от HDPE: колкото по-висок е коефициентът на добавяне на дървесен прах, толкова по-голяма е трудността при обработката, което налага по-внимателно наблюдение на температурната стабилност в етапа на пластификация, за да се предотврати локализирано натрупване на топлина; когато размерът на мрежата на дървесния прах е по-фин, специфичната повърхност се увеличава, което прави карбонизацията по-вероятна, което изисква подходящо намаляване на температурния диапазон в етапа на хомогенизиране. Освен това контролът на водоснабдяването в етапа на плоско двойно гранулиране трябва да се осъществи от фазата на предварителна обработка на суровината; при постъпване на дървесния прах в инсталацията трябва да се тества съдържанието на влага в него и при надвишаване на 5% да се извърши сушене; в противен случай влагата, навлизаща в цилиндъра на екструдера, може да генерира парни мехурчета при високи температури, което може да компрометира еднородността на гранулирането и да доведе до дефекти на вътрешните пори в крайните екструдирани продукти по време на последващото формоване чрез екструдиране.
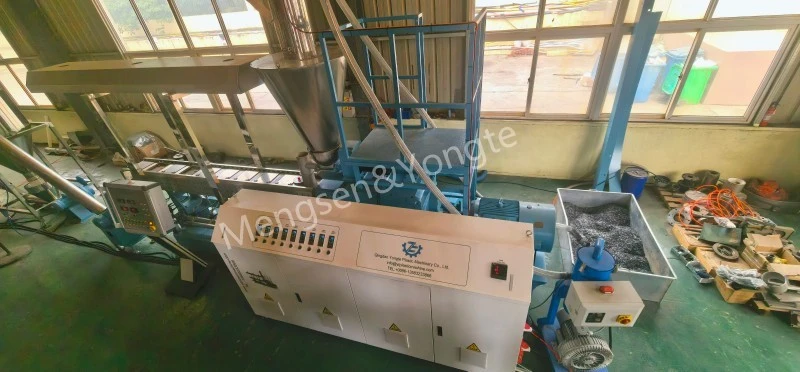
Дължина на цилиндъра от захранващия отвор до главата, за °C
|
сектор |
Зона 1 (добавка) |
Зона 2 |
Зона 3 |
Зона 4-6 |
Зона 7-8 |
Зона 9 |
Умря глава |
|
настройка |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
основни точки:
· Не поставяйте подаващата секция твърде високо, за да предотвратите преждевременното размекване на дървесния прах и полепването му по пръта на винта, което може да доведе до свързване или заплитане на пръта.
· Зони 3–5 представляват първичната смесителна секция, където температурата постепенно се повишава;
· Намалете леко главата на дюзата, за да намалите повишаването на температурата в зоната на срязване на стопилката;
· Температурата на стопилката не трябва да надвишава 185 °C за продължителни периоди от време; в противен случай дървесните влакна ще претърпят бърза карбонизация, което ще доведе до появата на черни петна и остра миризма, подобна на тютюн.
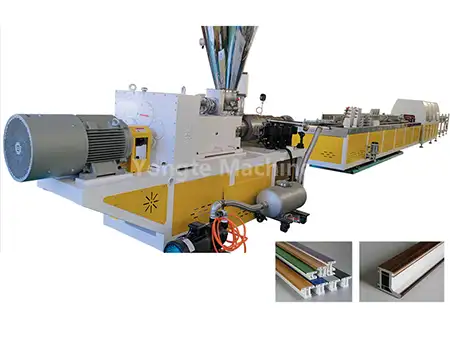
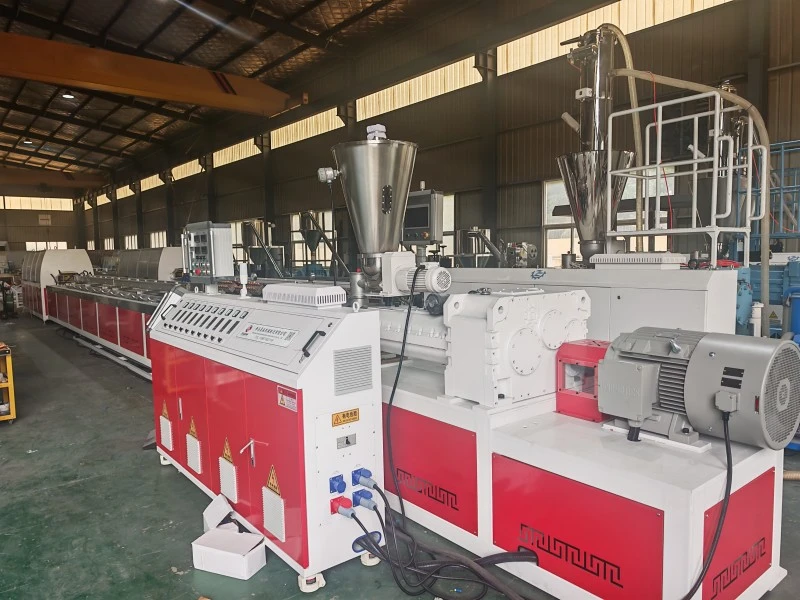
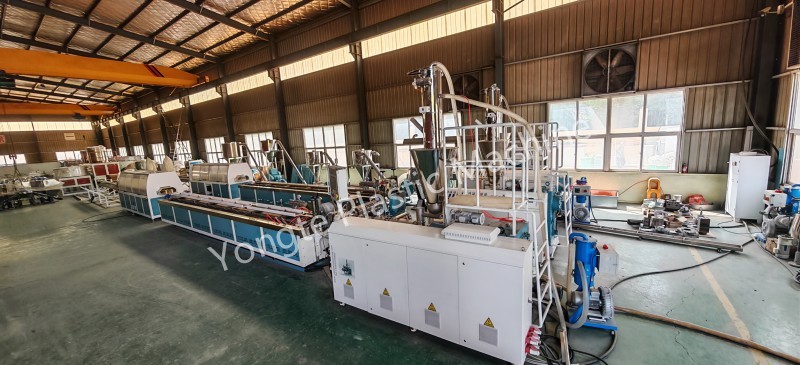
② Машина за формоване (конусна двушнекова SJSZ или едношнекова, за екструдиране на настилки/профили с помощта на дървесно-пластмасови пелети)
Таблица с температурни параметри на коничен двушнеков екструдер
|
тип параметър |
Секция за зареждане (Единица: °C) |
Диапазон на компресия (единица: °C) |
Изпускателна секция (единица: °C) |
Диапазон на измерване (единица: °C) |
Температура на главата (единица: °C) |
Температура на формата (единица: °C) |
Измерена температура на топене (единица: °C) |
|
Задайте температура |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Таблица с температурни параметри за едношнекова екструзия (коекструдиран повърхностен слой / прост профил)
|
Параметър Категория |
Секция за зареждане (Единица: °C) |
Диапазон на компресия (единица: °C) |
Диапазон на измерване (единица: °C) |
Температура на главата (единица: °C) |
Температура на формата (единица: °C) |
|
зададена стойност |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Принципи на работа при температура
1. Настройката на температурата не се равнява на действителната температура на стопилката; от съществено значение е да използвате сонда за топене, за да извършите действителни измервания на температурата на стопилка. Поради генерирането на топлина, причинено от срязване на винта, измерената температура на стопилка обикновено надвишава зададената температура с 5–12 °C.
2. Температурата в изпускателната секция не трябва да се задава твърде висока. В този регион адсорбираните водни пари и летливите вещества с ниско молекулно тегло в дървесния прах се освобождават в големи количества; ако температурата в тази зона е прекалено висока, газовете може да не успеят да излязат стабилно от разтопения материал, което лесно може да доведе до разпенване на стопилката и да предизвика термично разграждане на повърхността на дървесния прах, което води до карбонизация.
3. Температурата на матрицата трябва да бъде малко по-висока от температурата в дозиращата секция, за да се гарантира, че стопеният материал запазва достатъчна течливост при навлизане в кухината на матрицата, като по този начин се улеснява гладкото запълване и формоване и се намалява образуването на дефекти на повърхността на продукта, причинени от недостатъчна течливост; въпреки това, температурата на матрицата не трябва да бъде прекалено висока, тъй като прекалено високата температура на матрицата би намалила скоростта на охлаждане на повърхностния слой на разтопения материал, което води до адхезия на материала към повърхността на матрицата (залепване на матрицата) и потенциално в резултат на натрупване на материал и следи от изгаряне в области, където материалът остава за продължителни периоди.
Свързани новини
- Предимства на гумените напоителни тръби за напояване спрямо традиционните напоителни тръби
- Може ли Yongte да предостави услуга за проект до ключ за WPC завод за настилки?
- 200x50 мм рециклирана твърда пластмасова машина за дървен материал е тествана успешно
- Машината за производство на колони Yongte WPC с коекструзия е успешно тествана
- Как отпадъците от пластмасово фолио могат да се използват за производство на продукти от дърво-пластмаса (WPC)?
- Приложение за водопропускливи тръби от гумена пяна
Оставете ми съобщение