Демонтаж и монтаж Паралелен двоен винт за машина за пелетиране WPC
SH75 Паралелен Ръководство за разглобяване и сглобяване с два винта
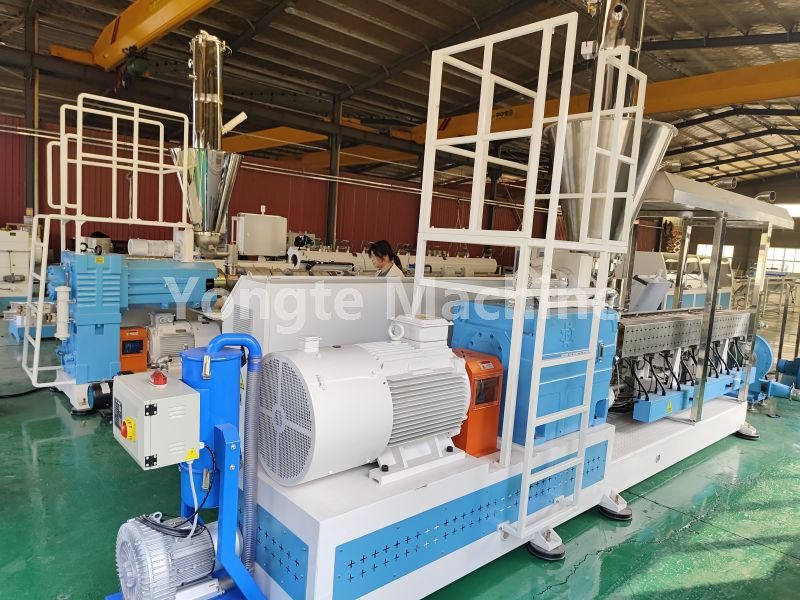
По време на работа на машината за пелетиране WPC, ако е необходима поддръжка поради износване на винта и цилиндъра, потребителят трябва да разглоби и сглоби отново тези компоненти. Процедурите по разглобяване и сглобяване на модулната плоска двувинтова машина SH75 трябва да се извършват в строго съответствие с предписаните работни процедури; целият персонал, участващ в тези операции, трябва да се запознае предварително с работните спецификации и да вземе подходящи защитни мерки, за да предотврати злополуки, свързани с безопасността, или повреда на оборудването в резултат на неправилна работа. Плоското ръководство за разглобяване и сглобяване на двувинтова машина, предоставено от инженерния екип на Yongte, е предназначено единствено като ориентир за операторите.
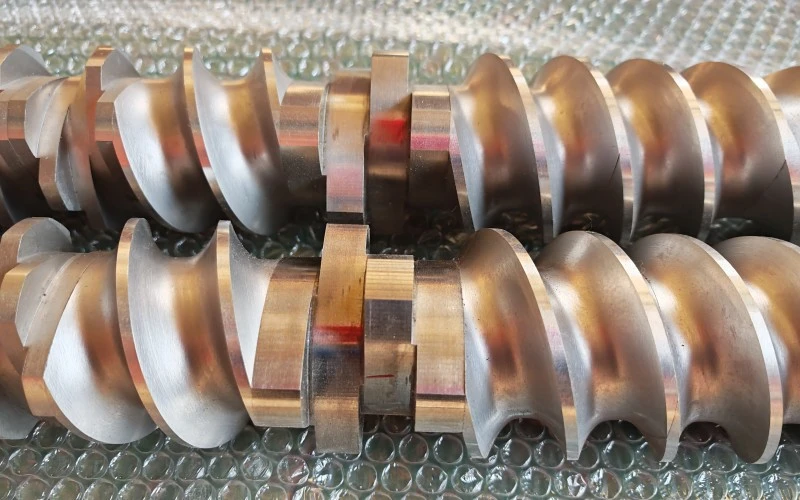
Приложимо за: Yongte WPC Пелетизиращ SH75 паралелен двушнеков екструдер – паралелни двойни винтови резбови компоненти в стил строителен блок (блокове за транспортиране, блокове за месене, блокове за срязване). Тези компоненти трябва да работят по двойки с правилно фазирани леви и десни винтове, за да се осигури правилното фазово съотношение между двата винта по време на сглобяването, като по този начин се предотвратява смущението на компонентите или необичайната работа на оборудването, причинена от фазово отклонение.
Преди да започнете каквато и да е операция, процедурата LOTO (Lockout/Tagout) трябва стриктно да се спазва: всички източници на захранване трябва да бъдат изключени и трябва да се потвърди, че оборудването е напълно изключено, за да се предотвратят наранявания или повреда на оборудването, причинени от случайно стартиране.
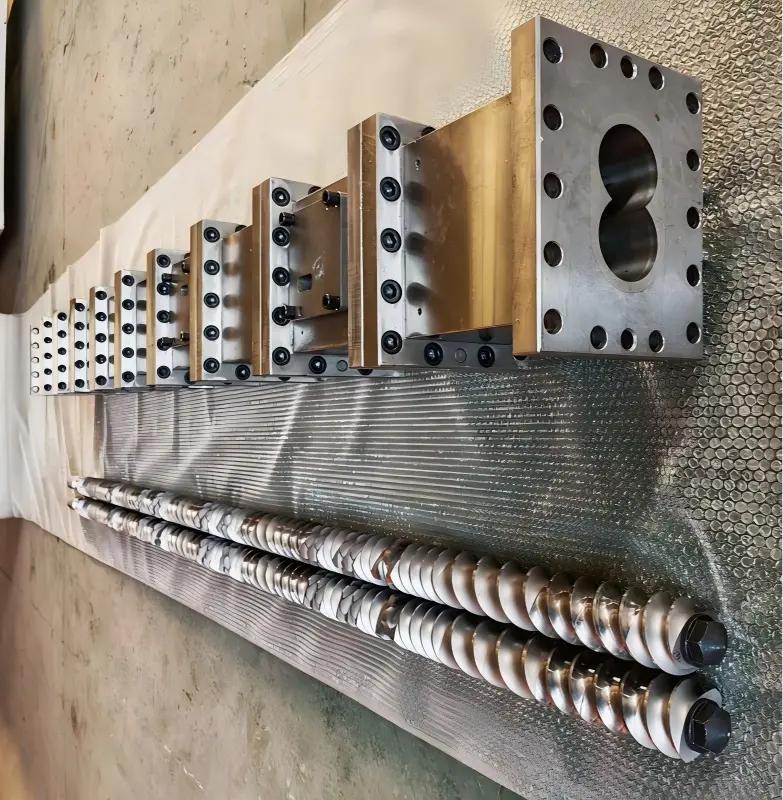
1, Подготовка
1. Инструменти и консумативи
· Специален инструмент за изваждане на винтове, хидравлично издърпващо устройство/преса, меден прът, медна лопата, четка от медна тел, дървен чук (директното удряне на работната повърхност на резбования блок със стоманен чук е забранено)
· Динамометричен ключ, шестостенен ключ, високотемпературна грес против залепване (високотемпературна смазваща грес с молибденов дисулфид), маркер, ръкавици, устойчиви на висока температура, чист дървен блок / гумена подложка
· Почистващ препарат, въздух под налягане, защитни очила
2. Предварителна операция за изключване (Преди винтът да бъде изтеглен от цевта)
1. Преди да изключите машината, почистете я старателно с почистващия препарат и се опитайте да източите целия материал от резервоара.
2. Охладете до безопасна температура; изключете захранването, поставете предупредителен знак и заключете района; изключете системите за отопление, хранене и вакуум.
3. Отстранете матрицата на главата на машината, плочата с много отвори, нагревателната намотка, термодвойката, вакуумната капачна плоча и порта за подаване.
4. Разхлабете болтовете на сегментирания фланец на цевта на винта; подгответе се да извадите целия двувинтов модул.
2, Пълно изваждане на винта (предварителен процес)
1. Разкачете изходния край на съединителя на редуктора; маркирайте фазата на левия и десния винт и шлица (това е от решаващо значение, за да предотвратите повреда на компонентите при неправилна фаза на инсталиране).
2. Работно/хидравлично приспособление: хоризонтално синхронизирайте изтеглянето на два винта; уверете се, че двата винта остават в успоредно зацепване – не ги дърпайте със сила от едната страна.
3. Поставете го върху дървен блок; дръжте винта окачен, така че да не влиза в пряк контакт със земята, което може да повреди профила на резбата.
4. Почистете материалите, докато са още горещи: използвайте медна лопата и медна четка, за да отстраните карбидите; ако материалът се залепи между блока с резба и дорника, приложете локално, равномерно нагряване, за да омекнете материала преди разглобяване; строго е забранено подлагането на компонента на интензивно локализирано нагряване.
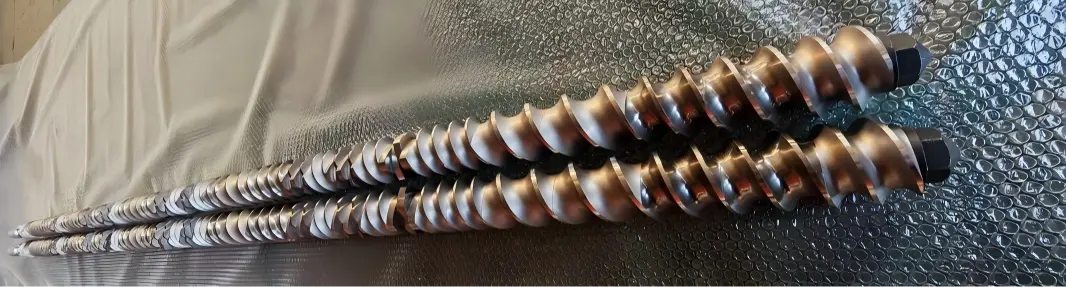
3, Процедура за разглобяване на блок (компонент) с резба (разглобявайте последователно от главата на машината към края на редуктора)
Последователност: Предна фиксираща гайка → Радиален задържащ пръстен → Всеки комплект компоненти с резба
1. Разхлабете предната фиксираща гайка (обикновено е с вътрешна резба – не обръщайте посоката на резбата); след това отстранете фиксиращата гайка, упорната шайба и позициониращия пръстен.
2. Отстранете блоковете с резба група по група, след това отстранете сдвоените A/B винтови компоненти от същата позиция; маркирайте всяка група компоненти с маркер – като посочите номера на позицията + страна (отпред/отзад) + ориентация на винта (ляво/дясно); направете снимка, за да документирате диаграмата на последователността на сглобяване.
3. Блок с резба, залепен върху дорника: Използвайте хидравлична преса, комбинирана със специализирани инструменти за аксиално пресоване, с помощта на меден прът; строго е забранено да се удря или изтръгва повърхността с резба под ъгъл; също така е строго забранено директното нагряване на работната повърхност на компонента с помощта на оксиацетиленова горелка.
4. След пълно разглобяване: почистете шлица на щифта на сърцевината, външния диаметър на щифта на сърцевината и вътрешния шлицов жлеб на компонента; отстранете всички натрупани въглеродни отлагания или втвърден материал; проверете шлица за износване, пукнатини или отчупвания.
5. Проверка на компонентите: Проверете за износване на профилите на резбите и зацепващите повърхности, както и за вдлъбнатини или пукнатини; компонентите с прекомерно износване незабавно се бракуват; шлифоването или ремонтът е забранен; такива компоненти не трябва да се зареждат отново в машината.
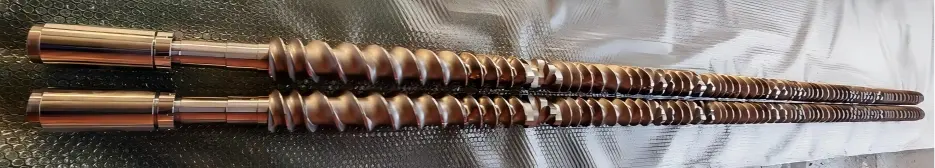
4, Блок с резба (сглобете в обратен ред според оригиналните чертежи или маркировки, от края на скоростната кутия към края на главата на машината)
1. Почистете шлица на сърцевината на дорника и вътрешния шлиц на компонента; нанесете тънък слой високотемпературна грес против залепване (не нанасяйте дебел слой, за да предотвратите натрупването на карбонизиран материал по време на производството).
2. Поставете резбовите блокове последователно според реда на маркиране; монтирайте ги по двойки, като се уверите, че фазите на зацепване на винтовете A и B са подравнени; уверете се, че крайните повърхности на компонентите са плътно притиснати една към друга без хлабина и че шлицът е напълно поставен на място.
Транспортиращият блок, блокът за месене и блокът за срязване имат определена ориентация и не трябва да се монтират в обратна посока; посоката на въртене и ъгълът на блока за месене трябва стриктно да отговарят на чертежите на процеса.
За всеки инсталиран комплект завъртете ръчно двата винта, за да осигурите плавно захващане без задръстване или изстъргване.
3. Инсталирайте последователно позициониращия пръстен и упорната шайба, след което затегнете предната фиксираща гайка.
4. Затегнете фиксиращата гайка до указания въртящ момент (75 Nm; обикновено се отнасяйте до препоръчания въртящ момент от производителя; приложете диагонално предварително затягане в 2–3 отделни стъпки – не затягайте всичко наведнъж).
5. След като монтажът приключи, регулирайте ръчно двата винта: осигурете плавно, непрекъснато въртене без задръстване или необичайни почукващи звуци; не трябва да има метално триене между двата винта.
6. Проверка: Сравнете с оригиналните снимки на монтажа, за да проверите последователността на компонентите, ориентацията и количеството.
5, Завийте повторно сглобяване на цевта
1. Почистете добре вътрешността на цевта; уверете се, че втулката е без карбонизиран материал и проверете втулката за износване.
2. Двата винта остават зацепени с постоянна фаза; когато цевта се натиска хоризонтално синхронизирано, съпротивлението се отчита незабавно и машината не трябва да се работи с прекомерна сила.
3. Монтирайте задния съединител, подравнете го с предварително маркираната фаза на шпонка и закрепете свързващата втулка и позициониращия щифт.
4. Поставете отново фланците на цевта за всяка секция и затегнете болтовете на фланеца на етапи по диагонал.
5. Възстановяваща нагревателна намотка, термодвойка, вакуумен порт, захранваща секция, матрица на главата на машината
6, Тестова проверка
1. Възстановете всички кабелни връзки, изключете LOTO, завъртете ръчно вала на ниска скорост за няколко оборота и се уверете, че няма необичайни шумове от триене.
2. Извършете тест за джогинг без натоварване и ниска скорост, като наблюдавате тока и вибрациите; ако не се открият аномалии, повишете температурата; след като температурата се повиши, извършете още един тест на въртяща се маса за повторна проверка (тъй като оборудването може да е склонно да задръства поради термично разширение).
3. Провеждане на пробно производство с нискоскоростно подаване; следете колебанията на въртящия момент и налягането; потвърдете, че няма аномалии.
7. Основни рискове и противопоказания (75 двойни високочестотни грешки)
1. ❌ Забранява се удрянето със стоманен чук по работната повърхност на резбовани блокове; това може да причини отчупване на ръба или загуба на слоя сплав, което води до незабавно бракуване.
2. ❌ Неправилна фазова инсталация, водеща до принудително въртене на двигателя: Директно освобождаване на затягащия блок или надраскване на втулката на цевта.
3. ❌ Ако има въглеродни отлагания или железни стърготини по крайната повърхност на блока с резба преди сглобяването → това може да причини повреда на повърхността или залепване на компонента, правейки отстраняването на компонента невъзможно по време на следващия цикъл на разглобяване.
4. ❌ Прекален или недостатъчен въртящ момент на фиксиращата гайка: Недостатъчният въртящ момент може да причини изместване или счупване на компонентите; прекомерният въртящ момент може да доведе до заклещване на гайката по време на следващия процес на разглобяване.
5. ❌ Едностранното издърпване на винта причинява несъответствие между двата винта и сблъсъци на компоненти.
6. ✅ Правете снимки и маркирайте компоненти по време на разглобяване – това е особено важно за сглобки, състоящи се от множество взаимосвързани блокове, тъй като е много лесно да неправилно подравните последователността или ъгъла въз основа единствено на паметта.
Свързани новини
- Колко форми са необходими за един комплект каси за врати?
- Интегрирана система за подаване против образуване на мостове за екструдиране на рециклирана пластмаса
- Производствената линия за микропорести тръби от каучукова пяна Yongte е пусната успешно в експлоатация за индийски клиент
- Предимства на гумените напоителни тръби за напояване спрямо традиционните напоителни тръби
- Може ли Yongte да предостави услуга за проект до ключ за WPC завод за настилки?
- 200x50 мм рециклирана твърда пластмасова машина за дървен материал е тествана успешно
Оставете ми съобщение
Нови продукти


Препоръки за новини