Причини за внезапно счупване на шнека по време на работа на WPC гранулатор екструдер
Причини за внезапно счупване на шнека по време на работа на WPC гранулатор екструдер
Причини за внезапно счупване по време на работа на паралелния двувинтов блок с резба (блок за компресия/блок за транспортиране)
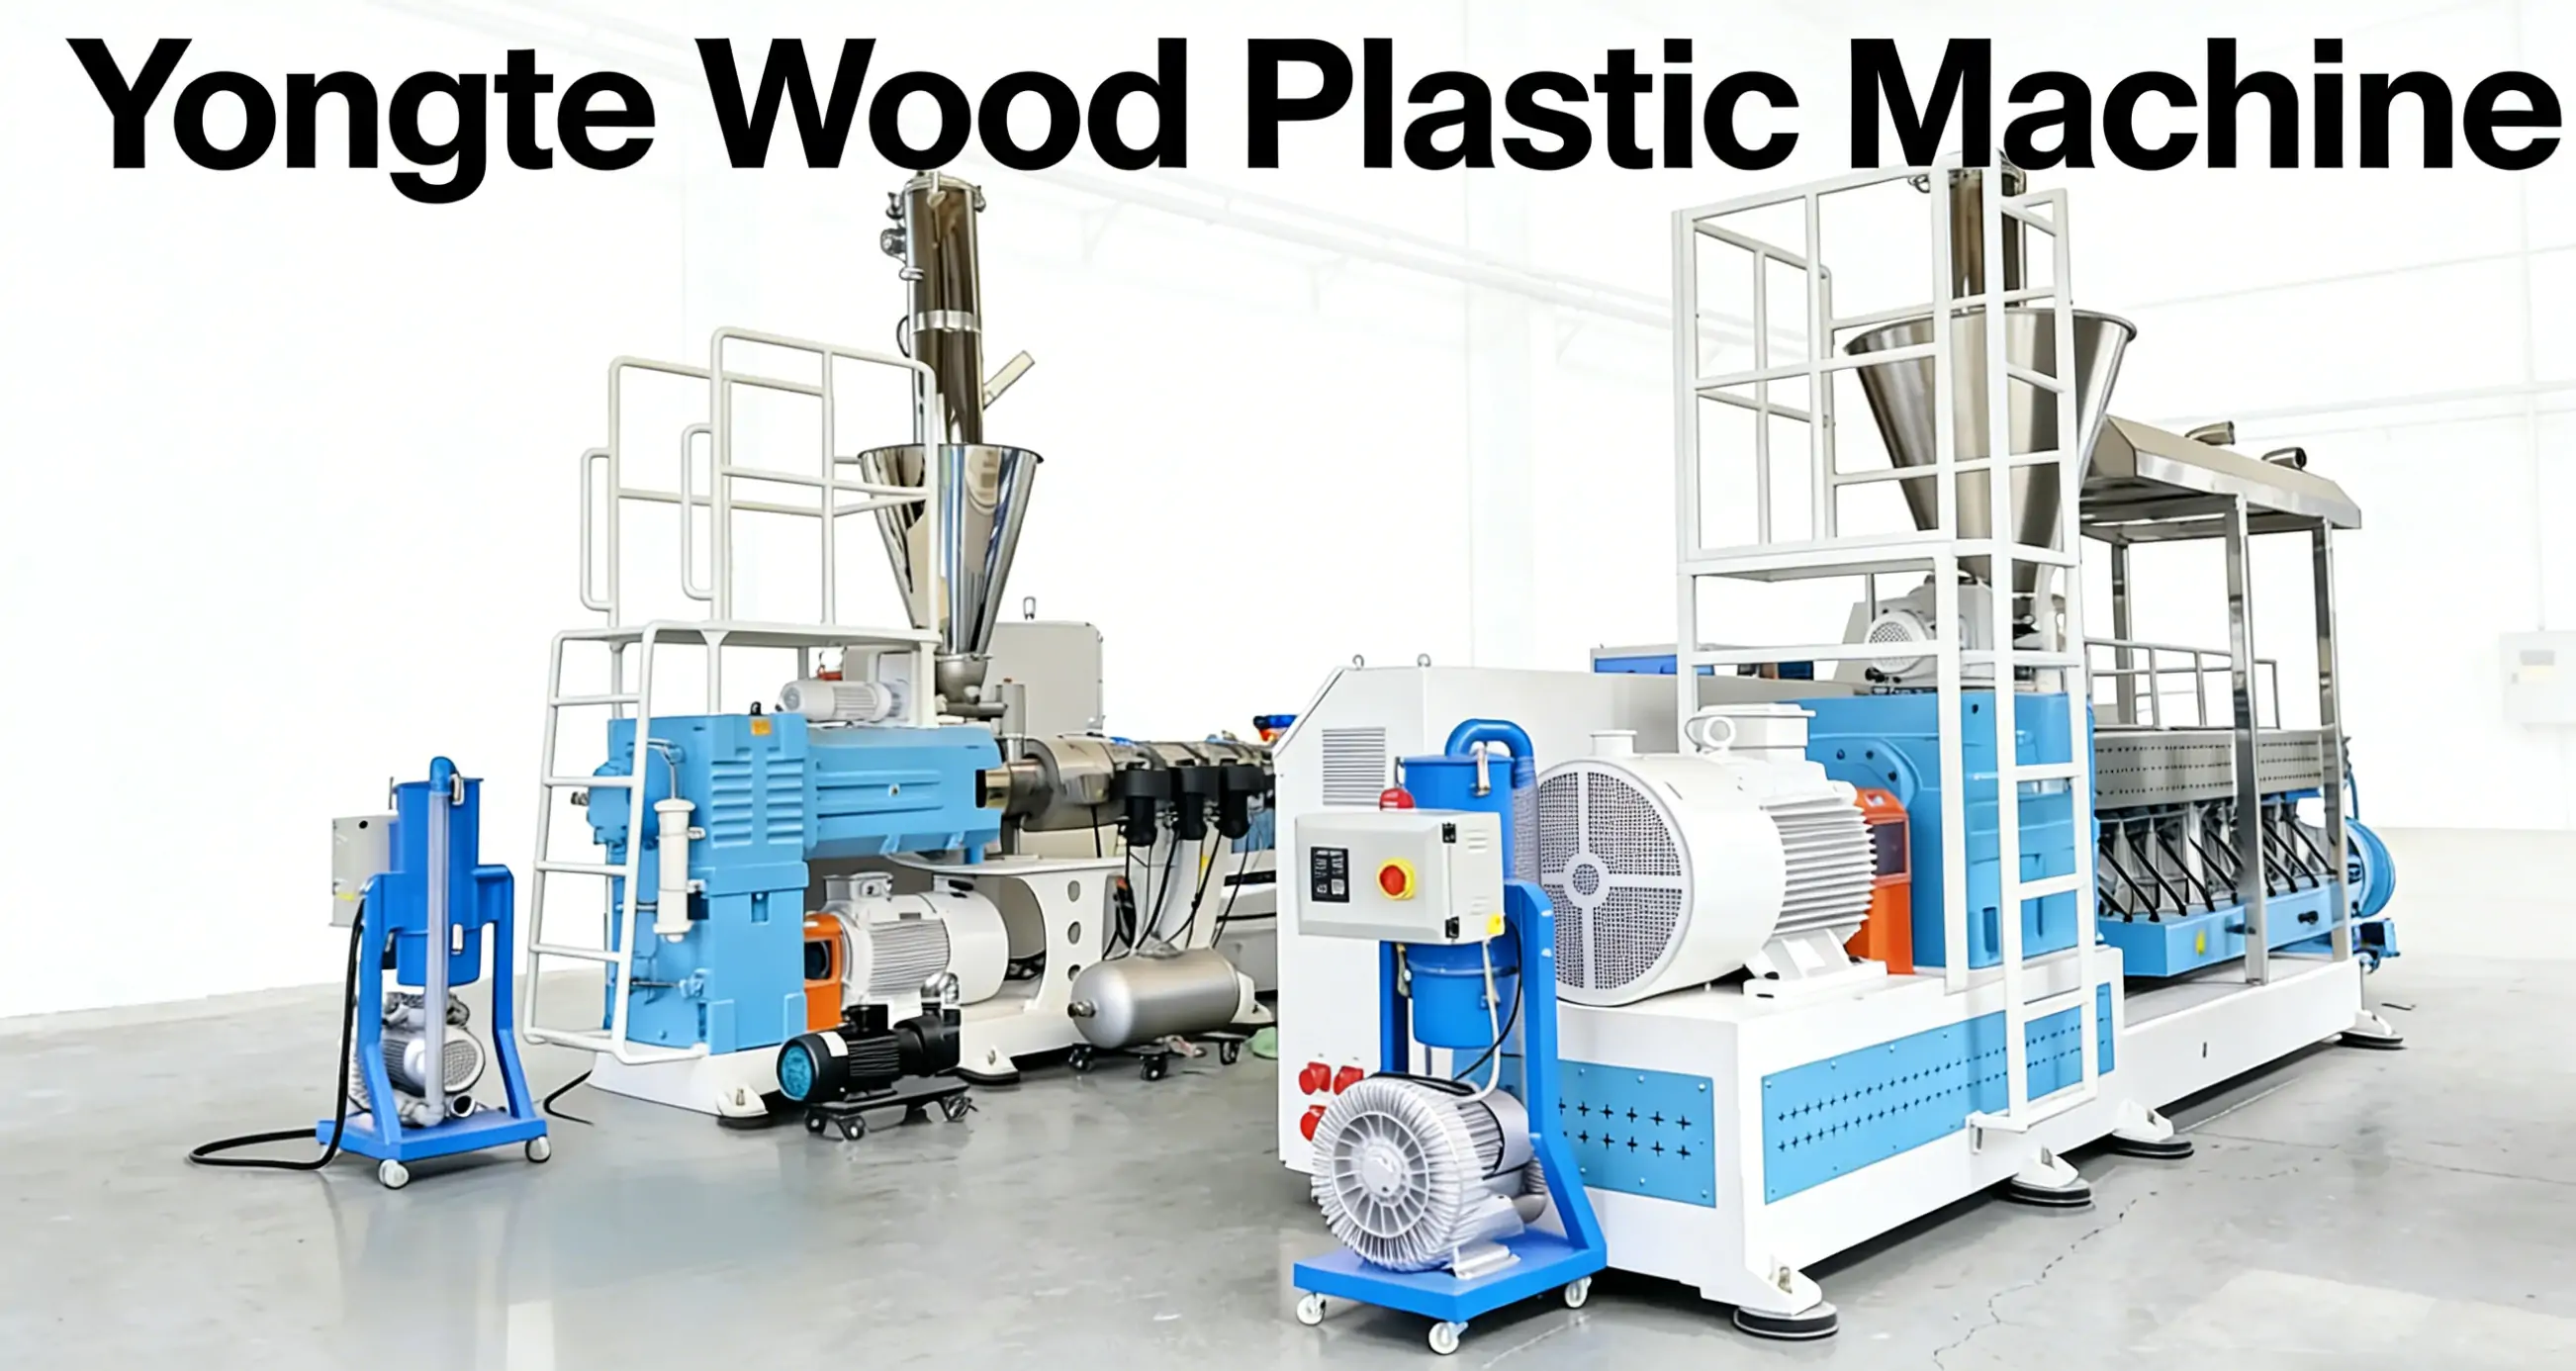
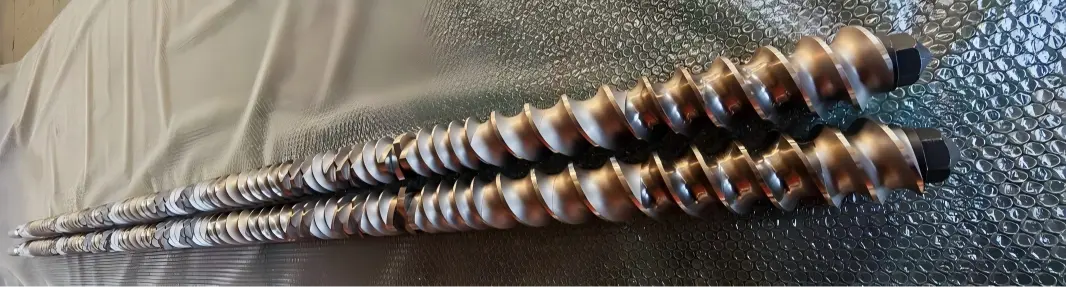
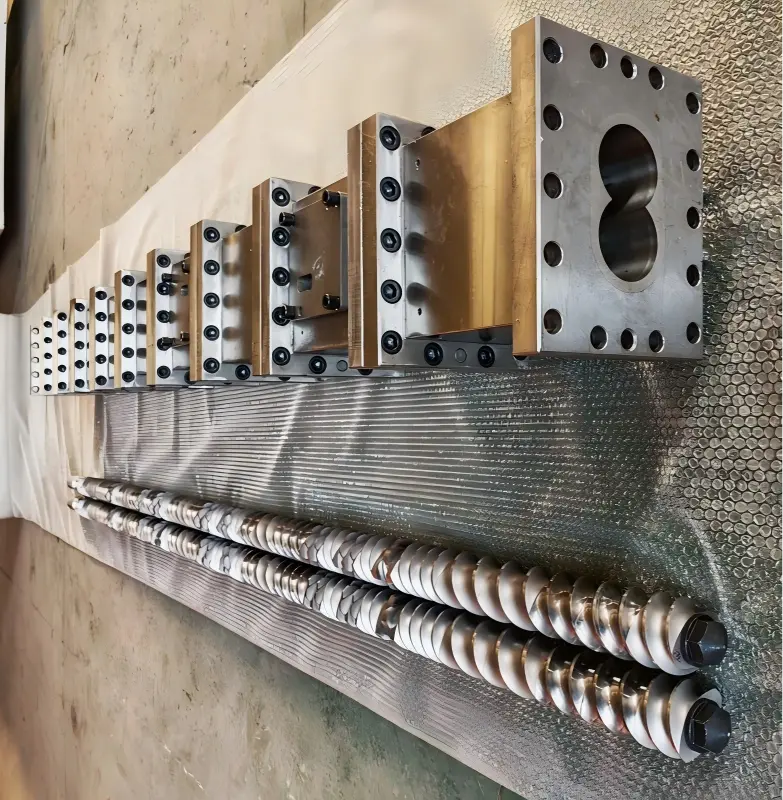
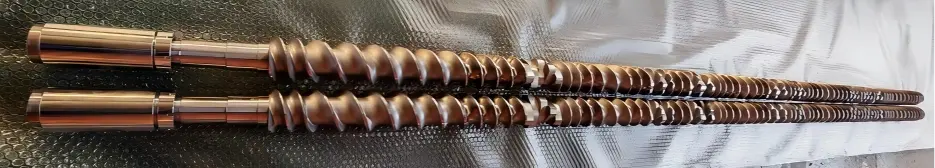
Екструдерът за гранулиране Yongte WPC е оборудван с паралелен двушнеков екструдер, в който шнековете се състоят от централен вал и модулни блокове с резба. Избраните материали за блок с резба са WR4 или WR7, които осигуряват отлична устойчивост на износване и корозия; съответно, винтовете показват изключителна издръжливост при тези работни условия. По време на производството обаче блоковете с резба са непрекъснато подложени на комбинирани напрежения на срязване, натиск и триене. Ако възникне някаква аномалия в тези процеси, това може да предизвика внезапно счупване на блоковете с резба, което директно да доведе до спиране на производствената линия и да доведе до значителни загуби при престой и разходи за поддръжка за предприятието. Следващите раздели систематично анализират потенциалните причини за внезапно счупване на блоковете с резба на паралелни двушнекови екструдери.
Счупването на паралелни компоненти с двойна винтова резба на WPC гранулатор екструдер представлява режим на крехко счупване; рядко се причинява от един единствен фактор като моментно претоварване, а по-скоро е резултат от комбинираните ефекти на материални дефекти, концентрация на напрежение и експлоатационни ударни натоварвания. Тези причини могат да бъдат класифицирани в четири основни категории: самият материал, процеси на обработка и сглобяване, условия на производство и работа и неизправности на оборудването.
Разлики: Счупването обикновено включва фрагментирани парчета с крехка повърхност на счупване и без значителна пластична деформация; износването се проявява като постепенно изтъняване; повредата при усукване обикновено се причинява от превишаване на допустимата граница на въртящия момент за винта.
1、Материали и дефекти при термична обработка
1. Топлинната обработка е неуспешна
Азотираният слой е твърде дебел, което води до висока крехкост; основният материал няма достатъчно темпериране, оставяйки остатъчни вътрешни напрежения; при излагане на работна топлина тези напрежения се освобождават, което води до директно счупване;
Пукнатина при охлаждане: По време на процеса на охлаждане на заготовката са генерирани микропукнатини; тези пукнатини не бяха открити по време на фабричната инспекция, но те се разпространиха по време на работа, което доведе до мигновено счупване.
2. Включвания на суровини, порьозност или кухини: Вътрешни включвания или кухини от свиване в ковани или отлети части представляват присъщи дефекти. При нормални работни условия напрежението се концентрира в тези дефектни места; всяка флуктуация може да доведе до незабавно разрушаване на тези дефекти.
3. Неправилен избор на материал: формулировка с високо съдържание на пълнител (фибростъкло, калциев карбонат, сажди) е използвана по погрешка с обикновена азотирана стомана; формулировка с висока устойчивост на корозия е приложена към стомана за гореща обработка без молибден, което води до ерозия на субстрата и образуване на микропукнатини.
Екструдерът за гранулиране Yongte WPC оборудва висококачествен винт и варел, така че няма да се повреди поради дефекти в материалите и термичната обработка. нашият шнеков материал е WR4, WR4 е високоефективен, устойчив на износване материал от сплав, използван главно в производството на ключови компоненти на промишлено оборудване, особено в двушнекови екструдери, компоненти за смесване и други области. В допълнение, WR4 може допълнително да укрепи повърхностните свойства чрез повърхностно азотиране или процес на пръскане с волфрамов карбид, за да образува устойчив на износване слой с дебелина 0,1~0,3 mm, с твърдост до HV1200~1500, който е подходящ за обработка на суровини, съдържащи пълнители с висока твърдост (като кварцов прах и метален прах).
2、Механично сглобяване и анализ на структурно напрежение
1. Прекомерно аксиално предварително натоварване: Резбовият блок е закрепен със фиксираща гайка; ако предварителното натоварване е зададено твърде високо, резбовият блок е подложен на непрекъснато високо статично налягане; при нагряване, ефектът на топлинно разширение се наслагва върху това условие, причинявайки вътрешното напрежение на натиск да надхвърли границата на счупване на материала.
Аксиалната хлабина между двойните винтове е критична: ако хлабината е твърде малка, винтовете ще се разширят поради топлината, причинявайки компресиране и счупване на крайните повърхности на резбовите блокове.
2. Концентрация на напреженията в шпонковия канал/вътрешния отвор: Острите ъгли или прекалено малките участъци на шпонковия канал на вътрешния отвор представляват точки на концентрация на напрежението; прекалено стегнатото прилягане на шпонката може да предизвика микропукнатини в жлеба на шпонковия канал, които след това продължават да се разпространяват.
3. Свързващата повърхност с резба е неравна или съдържа чужди предмети; крайната повърхност може да има грапавини, железни стърготини или остатъци от материал; след сглобяването се получава локален точков контакт на крайната повърхност, което води до локализирано високо налягане по време на работа, което може да доведе до напукване в контактните точки.
4. Лошо подравняване на винтовете (некръгове между двата винта); износване на корпуса на съединителя или лагера; прекомерно отклонение на коаксиалността между двата успоредни винта; блоковете с резба са подложени на периодично променливо напрежение на огъване, което води до счупване от умора.
3、Въздействие на работните условия на процеса (счупване, предизвикващо моментално натоварване)
1. Студен старт / Труден старт, предизвикан от запушване на материала: Тъй като материалът вътре в цевта се охлажда и втвърдява, винтът се стартира принудително, което води до мигновен въртящ момент, който далеч надвишава номиналния въртящ момент; това генерира огромен ударен товар, който директно счупва винтовия блок – най-честият сценарий на инцидент, срещан на място.
2. Влизане на чужди предмети в цевта (напр. твърди метални предмети); гайки, уплътнения, стърготини от винтове или метални инструменти, падащи в бункера и заседнали между блока с резба и цилиндъра, генерирайки преходен компресионен удар.
3. Локално прегряване и внезапни промени в термичния стрес: локалната температура се повишава рязко и след това бързо спада; този редуващ се топлинен цикъл предизвиква пукнатини при термичен шок; особено за азотирани компоненти, тяхната устойчивост на термичен удар е лоша.
4. Прекомерното пълнене с материал или внезапни промени в налягането, рязко увеличаване на скоростта на подаване или блокиран изпускателен отвор могат да доведат до мигновено скок на налягането в главата, подлагайки резбования блок на значителни периферни и аксиални сили.
4、Натрупване на щети от умора (съществуващи скрити пукнатини, внезапно начало)
Компонентът с резба е подложен на променлив въртящ момент и променливо напрежение за продължителен период от време, причинявайки постепенно разпространение на микропукнатини по повърхността му; тези щети не се виждат с просто око. Въпреки това, когато пукнатините достигнат критичен размер, те внезапно се разпространяват без предварително предупреждение, създавайки вид на "внезапно повреден".
Бърз метод за проверка на място (визуална проверка на повърхността на счупване)
· Повърхността на счупването показва стари пукнатини и модел, подобен на черупка: счупване от умора (резултат от дългосрочно променливо напрежение, а не от мигновен удар).
· Плоски и светли напречни сечения с крехки зърна: предизвикана от топлинна обработка крехкост / напукване в азотирания слой
· Повърхността на счупването показва деформация на натиск и метални драскотини; фрактура, причинена от удар с чуждо тяло.
· Счупването произхожда от местоположението на шпонковия канал във вътрешния отвор: концентрация на напрежението в шпонковия канал
Съответни превантивни мерки
1. Инспекция на доставката на материали: извършване на безразрушително изпитване и изпитване на твърдост на изковки; проверка на докладите за квалификация на материалите; контролирайте дълбочината на азотирания слой за азотирани компоненти, за да предотвратите образуването на крехки азотирани слоеве.
2. Сглобяване: Контролирайте стриктно аксиалното предварително натоварване и проверете коаксиалността на винта; почистете старателно крайната повърхност и закръглете ръбовете на стъпалата.
3. Работна процедура: Не стартирайте насилствено охладителя; уверете се, че блокираният материал е достатъчно нагрят, за да се разтопи, преди да задействате задвижването; инсталирайте магнит за бункер за отстраняване на желязо.
4. Ежедневна проверка: Наблюдавайте въртящия момент и колебанията на налягането на главния модул; извършвайте редовни проверки на опорните лагери, за да предотвратите аксиално изместване.
Свързани новини
- Колко форми са необходими за един комплект каси за врати?
- Интегрирана система за подаване против образуване на мостове за екструдиране на рециклирана пластмаса
- Производствената линия за микропорести тръби от каучукова пяна Yongte е пусната успешно в експлоатация за индийски клиент
- Предимства на гумените напоителни тръби за напояване спрямо традиционните напоителни тръби
- Може ли Yongte да предостави услуга за проект до ключ за WPC завод за настилки?
- 200x50 мм рециклирана твърда пластмасова машина за дървен материал е тествана успешно
Оставете ми съобщение
Нови продукти


Препоръки за новини