Как да решим проблема с несъответствието на лентата на вратата WPC?
Причини и средства за несъответствие на WPC лайстната на вратата (изкривяване, асиметрия, вариация на дебелината, усукване)
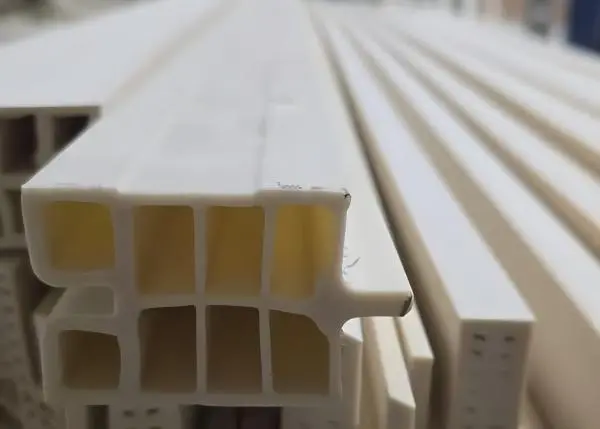
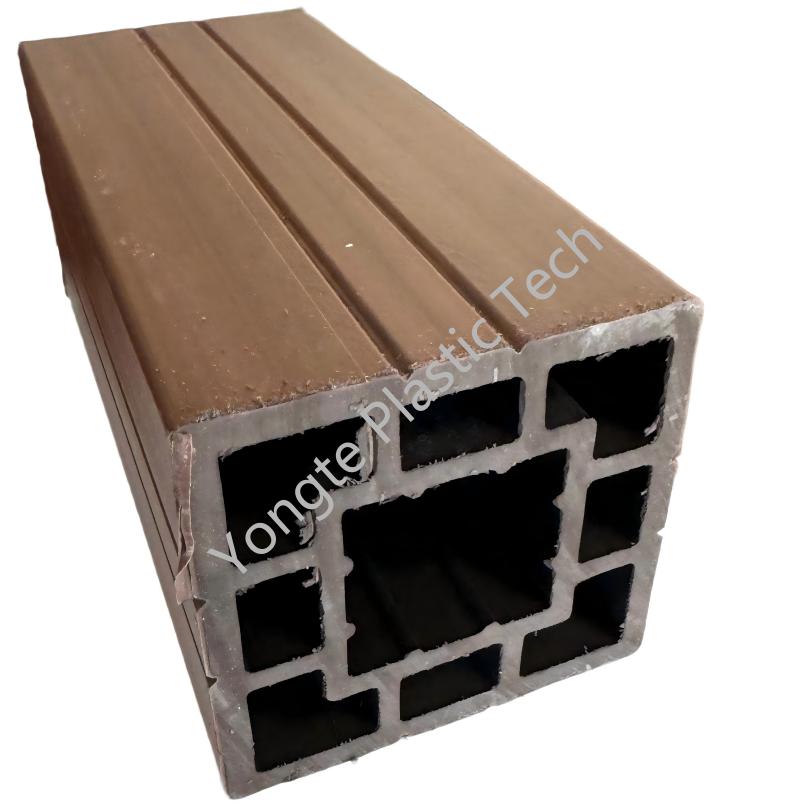
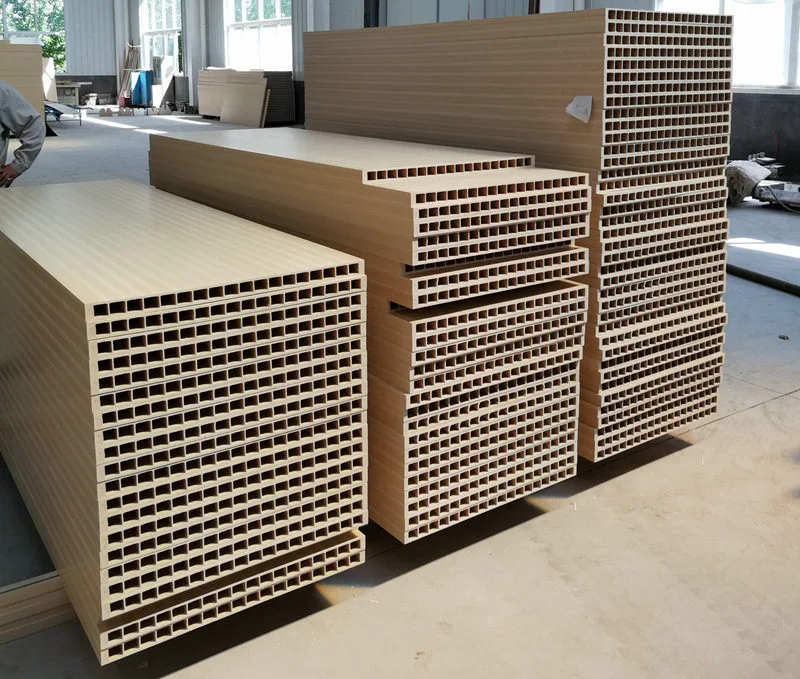
Вратите от WPC се произвеждат чрез комбиниране на PVC и дървесен прах, обикновено включващи куха структура, оформена в една стъпка на екструзия. Множество подсилващи ребра обикновено се монтират вътре в кухата кухина, за да се увеличи цялостната здравина на профила. Изкривяването на тези ребра не само засяга плоскостта на повърхността, но също така отслабва структурната опора, потенциално възпрепятствайки правилното вмъкване на стоманени облицовки по време на последващото сглобяване на панела на вратата, като по този начин пряко влияе върху качеството на завършената врата и изпълнението на монтажа. Въз основа на богат производствен опит, инженерите на Yongte са установили често срещаните причини за изкривяване на ребрата по време на екструдиране на WPC врата и са разработили практически решения. Те позволяват на техниците бързо да диагностицират проблеми, да коригират параметрите и настройките на оборудването, да намалят процента на дефекти и да осигурят постоянно качество на профила. Следващият раздел систематично описва специфичните прояви и лекарства за всяка причина, подредени по важност.
Деформацията в армировъчните ленти за врати от WPC обикновено включва вътрешните ребра, с общи признаци, включително странични измествания или S-образно изкривяване, непостоянна дебелина (варираща между по-дебели и по-тънки участъци), цялостно усукване и, в тежки случаи, отделяне от външната стена, разместване на кухината или деформация при отскок след охлаждане.
Основен механизъм: неравномерно изтласкване от главата на машината → съпротивление на асиметрично оформяне → неравномерно свиване при охлаждане → изкривено разпределение на теглителната сила.
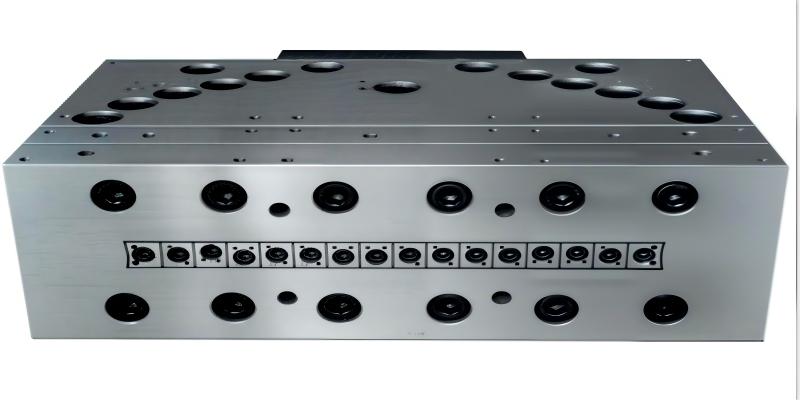
1、WPC врата за екструдиране на матрица и матрица (най-често срещани – приоритизирайте отстраняването на неизправности)
причини
1. Небалансирани канали за поток на матрицата: Значителна разлика в съпротивлението на потока между реброто и външната стена; тесни или дълги захранващи канали на ребрата забавят потока на материала спрямо външната стена, което води до разтягане и огъване на ребрата; алтернативно, локализирано натрупване на материал в ребрените канали причинява колебания в скоростите на потока.
2. Асиметрични междини на ребра: По-големите празнини на единия ръб на матрицата и по-малките на другия създават неравномерна дебелина (по-дебела от едната страна, по-тънка от другата), което води до присъщо огъване при екструдиране.
3. Неравномерно разпределение на температурата на матрицата: Прекомерно високите температури в областта на ребрата увеличават течливостта на стопилката, причинявайки разтягане и отклонение; твърде ниските температури повишават еластичността на стопилката и вътрешното напрежение, което води до отскачане и изкривяване след изхвърляне.
4. Натрупване на въглерод в главата на матрицата: Прахът от коксова дървесина се прилепва към каналите на потока на армировката, причинявайки локални запушвания, колебания на потока и периодично разместване на ребрата.
5. Деформирани или разхлабени армировъчни пръти (поддържащи пръти на сърцевината на матрицата): Неправилно подравнените пръти за позициониране на сърцевината на матрицата изместват позицията на формиране на армировката извън центъра, причинявайки директно отклонение на ребрата по време на екструдиране.
Решения
1. Подготовка на матрицата: Полирайте канала за потока на реброто, за да балансирате скоростите на изпразване между външната стена и реброто; подходящо разширете позицията на реброто в канала, за да осигурите достатъчно подаване на материал, поддържайки скоростта на потока на реброто малко равна или по-бавна от тази на външната стена, избягвайки значително по-бързия поток на външната стена. Калибрирайте отворите на матрицата и регулирайте равномерно армиращия ръб; проверете опорните пръти на сърцевината на матрицата, заключете и подравнете тяхната коаксиалност и сменете всички деформирани пръти.
2. Зониран температурен контрол: Поддържайте зоната на подсилване на сърцевината на матрицата при малко по-ниска температура от външната стена, за да намалите течливостта на стопилката и да минимизирате отскока; поддържайте общата температура под 185°C (за PVC дърво-пластмасови композити), за да предотвратите карбонизацията на дървесен прах. Редовно разглобявайте формата, за да изчистите натрупания кокс; нанесете топлоизолация по време на престой, за да предотвратите карбонизирането и залепването на дървесен прах по стените.
2、Формулиране и материални фактори
причини
1. Неравномерно разпределение на размера на частиците и високо съдържание на влага: Влагата при нагряване генерира пяна и вътрешни мехурчета, причинявайки непостоянна локална якост и неравномерно свиване при охлаждане, което води до огъване; прекалено грубият дървесен прах причинява значителни колебания в еластичния модул на разтопения материал.
2. Дисбаланс на смазване: Прекомерното външно смазване прави повърхността на стопилката твърде хлъзгава, което води до лош контакт между реброто и оформящата втулка и потенциално отклонение; недостатъчното външно смазване увеличава триенето, деформирайки реброто при едностранно издърпване от оформящата втулка; недостатъчното вътрешно смазване повишава еластичността на стопилката, причинявайки отскачане при изваждане на формата.
3. Прекомерно съдържание на пълнеж от калциев карбонат: Намалява пластичността на стопилката и влошава издръжливостта на шийката, което прави материала податлив на изкривяване на опън.
Неравномерно смесване на материали и вариация на партидите: Причинява периодични промени във вискозитета на стопилката, различна дебелина на армировъчния прът и образуване на S-образно извиване.
Решения
1. Сушене на дървесен прах: Контролирайте съдържанието на влага до <1% и осигурете еднакъв размер на частиците, за да предотвратите прекомерна грубост.
2. Фина настройка на системата за смазване: Намалете прекомерното външно смазване; осигурете достатъчно вътрешно смазване за подобряване на хомогенността на стопилката; направете малки корекции на стабилизатора, за да гарантирате термична стабилност.
3. Стабилен процес на смесване: Поддържайте постоянни високоскоростни температури на смесване и охлаждане на изхода и осигурете постоянно време на смесване на партида.
3、Охлаждаща система за формоване (Етапът на формоване е критичен за оформянето на ребрата)
причина
1. Асиметрия между левия и десния вакуумно формовъчен ръкав: прекомерният вакуум от едната страна издърпва ребрата към себе си, причинявайки разместване; високият вакуум директно деформира тънкостенни ребра; недостатъчният вакуум възпрепятства правилното залепване към ръкава, което води до позиционна нестабилност.
2. Неравномерно охлаждане във водните канали на кухината на матрицата: бързото охлаждане от вътрешната страна причинява ранно втвърдяване, докато по-бавното охлаждане от външната страна продължава свиването, създавайки диференциал, който огъва армировъчната греда.
3. Износване или неправилно подравняване на входния водач на оформящата втулка: вкарването извън центъра принуждава ребрата да не са подравнени.
4. Вътрешните ребра на формовъчната втулка съответстват на неравностите и стъпалата на кухината на формата, което води до високо едностранно съпротивление на триене.
Решение
1. Независимо регулирайте вакуума от двете страни, за да осигурите баланс; избягвайте произволни увеличения; подходящо намаляване на вакуума за тънкостенни зони.
2. Проверете водните вериги за течове или запушвания; чисти запушвания; инсталирайте допълнителни охлаждащи линии в съответните кухини за равномерно охлаждане; следете температурата на водата на входа и изхода.
3. Регулирайте станцията за настройка, за да осигурите коаксиално подравняване на главата на матрицата, втулката за настройка и тяговия механизъм; шлайфане на неравности на втулката за настройка; сменете, ако е силно износен.
4、Процес на сцепление и екструдиране
причина
1. Асинхронно сцепление или неравномерно опъване на ремъка (диференциално напрежение между лявата и дясната страна); небалансирана вертикална или странична теглителна сила (едната страна е по-стегната), налагайки странично напрежение, което огъва вътрешните ребра; колебанията в скоростта на теглене (редуващи се бързо и бавно) променят удължението на ребрата.
2. Несъответствие между скоростите на екструдиране и изтегляне: Прекомерната скорост на изтегляне разтяга и изтънява ребрата, предизвиквайки вътрешно напрежение на опън, което причинява отскок и огъване при освобождаване; недостатъчната скорост компресира ребрата, което води до изпъкналост и деформация.
3. Нестабилно въртене на винта и променливо налягане на стопилката: Пулсиращият разряд причинява периодични промени в дебелината на ребрата, което води до вълнообразна кривина.
4. Неправилна въздушна междина между дюзата на матрицата и оформящата втулка: Прекомерната междина позволява свободно разтягане на разтопен материал, склонен към отклонение; недостатъчна междина рискува материален сблъсък с матрицата.
Решение
1. Калибрирайте трактора: Осигурете еднакво опъване на ремъка от двете страни, проверете за износване и проверете стабилността на скоростта на теглене.
2. Балансирайте скоростите на екструдиране и изтегляне: минимизирайте степента на разтягане на ребрата; за профили дърво-пластмаса, поддържайте възможно най-ниската степен на разтягане, за да намалите вътрешното напрежение.
3. Стабилизиране на налягането в системата: Проверете за запушени филтърни решетки и осигурете правилна конфигурация, за да минимизирате пулсациите на налягането.
4. Поддържайте въздушна междина от 10–20 mm, за да предотвратите странично изместване, преди профилът да влезе в оформящата втулка.
5、Краен отскок (армировъчните пръти постепенно се деформират след завършване на охлаждането)
Причина: Остатъчно вътрешно напрежение, неправилен градиент на охлаждане, прекалено бързо охлаждане на повърхността, непрекъснато вътрешно свиване и последваща деформация на ребрата.
Противодействия: Удължете резервоара за охлаждаща вода и включете последващо охлаждане; регулирайте градиента на охлаждане от висок към нисък, за да предотвратите резки спадове на температурата; подходящо намалете коефициента на изтегляне.
Свързани новини
- Колко форми са необходими за един комплект каси за врати?
- Интегрирана система за подаване против образуване на мостове за екструдиране на рециклирана пластмаса
- Производствената линия за микропорести тръби от каучукова пяна Yongte е пусната успешно в експлоатация за индийски клиент
- Предимства на гумените напоителни тръби за напояване спрямо традиционните напоителни тръби
- Може ли Yongte да предостави услуга за проект до ключ за WPC завод за настилки?
- 200x50 мм рециклирана твърда пластмасова машина за дървен материал е тествана успешно
Оставете ми съобщение
Нови продукти




Препоръки за новини