защо както вакуумният резервоар, така и резервоарът за пръскане са от съществено значение в линията за екструдиране на PE тръби?
В линията за екструдиране на PE тръби, защо както вакуумният резервоар за вода, така и резервоарът за пръскаща вода са от съществено значение?
Линия за екструдиране на PE тръби: ролите на вакуумния резервоар за вода и резервоара за вода за пръскане
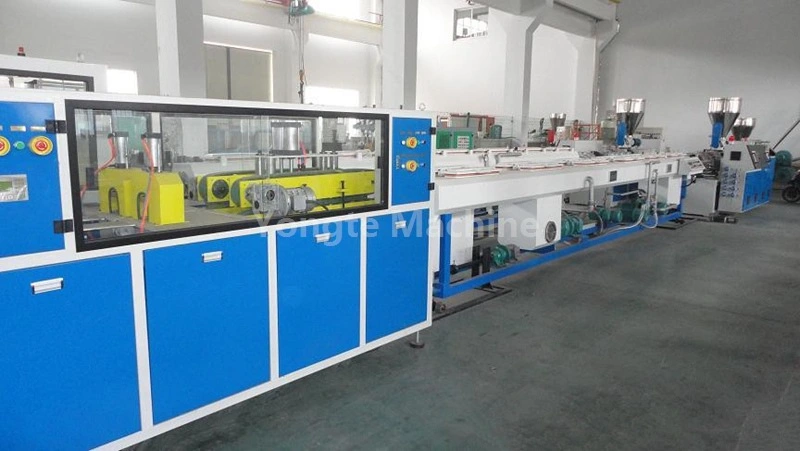
Когато PE тръбите се екструдират от матрицата, те съществуват в разтопено и омекнато при висока температура състояние, без фиксиран външен диаметър и кръглост; следователно бързото оформяне и охлаждане са от съществено значение за предотвратяване на срутване, деформиране или отклонение на тръбите от определените толеранси на размерите. Вакуумният резервоар за вода извършва настройка на диаметъра и оформяне, докато резервоарът за пръскаща вода продължава процеса на охлаждане; двете системи изпълняват различни функционални роли.

1. Вакуумен резервоар за вода (вакуумен резервоар с постоянен диаметър, секция за оформяне на сърцевината)
Функция: За да "засмуче" гъвкавата PE тръба, да фиксира нейния външен диаметър и кръглост и едновременно с това да извърши предварително охлаждане. Принцип: Резервоарът за вода се пълни с вода и вътре в резервоара се създава вакуум, което води до отрицателно налягане в резервоара; след това външната стена на тръбата се притиска плътно към вътрешната стена на гилзата за монтиране на диаметъра чрез атмосферно налягане, което принудително разширява разтопената PE тръба до нейния стандартен външен диаметър, гарантирайки, че тръбата запазва своята кръговрат без сплескване.
· Непосредствено след напускане на матрицата, материалът на тръбата е с висока температура и остава мек; на този етап трябва да се избягва внезапно изливане на голям обем студена вода, тъй като това би причинило бързо охлаждане на повърхността, докато вътрешността остава разтопена, потенциално водещо до високи вътрешни напрежения, напукване и деформация на стената на тръбата.
· Температурата на водата във вакуумната камера обикновено се поддържа между 30–50 °C; топлата вода се използва за оформяне, като постепенно се разсейва топлината.
· Заключването на външния диаметър чрез вакуумно отрицателно налягане е най-критичната станция за осигуряване на допустимите отклонения на размерите на материала на тръбата и предотвратяване на овалността.
· Едновременно с това водният филм обгръща тръбопровода, осигурявайки първоначално охлаждане, което насърчава образуването на твърд слой на повърхността на тръбата; този слой придава достатъчна твърдост за предотвратяване на срутване на тръбата.
При отсъствието на вакуумен резервоар за вода, екструдираната PE тръба ще стане мека и увиснала, ще има непостоянни външни диаметри и ще покаже прекомерна овалност, което ще направи невъзможно изпълнението на националните стандартни размери.

2. Резервоар за вода за пръскане (резервоар за вода за охлаждане, задна охлаждаща секция)
Функция: За постигане на дълбоко и продължително охлаждане, довеждайки цялата тръба до температура, близка до температурата на околната среда. След вакуумно оформяне външната стена на тръбата вече се е втвърдила, но вътрешната температура на стената на тръбата остава висока и основният слой остава мек; следователно тръбата все още ще се деформира при механично напрежение. Камерата за пръскане използва водна мъгла под високо налягане за равномерно пръскане на външната стена на тръбата от всички страни, като непрекъснато разсейва вътрешната топлина на стената на тръбата:
· Многоетапно зонирано пръскане, с по-ниска температура на водата (стайна);
· Нанесете равномерно пръскане от всички страни, за да предотвратите огъване на тръбата, причинено от еднопосочно охлаждане;
· Постепенно намалете общата температура на материала на тръбата, докато цялата стена на тръбата се втвърди напълно и тръбата влезе в изтеглящата машина;
· В сравнение с охлаждането чрез потапяне, охлаждането със спрей е по-малко склонно да причинява залепване на мехурчета по стените на тръбата, осигурява по-равномерно охлаждане и води до по-ниски вътрешни напрежения в материала на тръбата.
Ако се използва само вакуумна камера и няма налична камера за пръскане, температурата в областта на сърцевината на тръбата ще бъде висока, което ще доведе до разтягане и деформиране на тръбата под силата на теглене; след рязане е склонен към отскачане и огъване.

обобщете
Вакуумен резервоар = предимно за оформяне, с леко охлаждане: прилага се отрицателно налягане към тръбата, за да се гарантира външният диаметър и заоблеността;
Резервоар за пръскаща вода = Основно за охлаждане, с спомагателна стабилизация: напълно охладете и втвърдете тръбопроводните материали отвън към вътрешността, за да предотвратите последваща деформация.
По този начин тези два процеса са последователни и функционално допълващи се ключови стъпки в процеса на формоване чрез екструдиране на PE тръби; липсата на нито един от тях би направила невъзможно производството на PE тръби, които отговарят на изискваната прецизност на размерите и спецификациите за механични характеристики. Следователно и двете са незаменими компоненти на конфигурацията на производствената линия.
Свързани новини
- Предимства на гумените напоителни тръби за напояване спрямо традиционните напоителни тръби
- Може ли Yongte да предостави услуга за проект до ключ за WPC завод за настилки?
- 200x50 мм рециклирана твърда пластмасова машина за дървен материал е тествана успешно
- Машината за производство на колони Yongte WPC с коекструзия е успешно тествана
- Как отпадъците от пластмасово фолио могат да се използват за производство на продукти от дърво-пластмаса (WPC)?
- Настройка на температурата на машината за екструдиране на WPC
Оставете ми съобщение